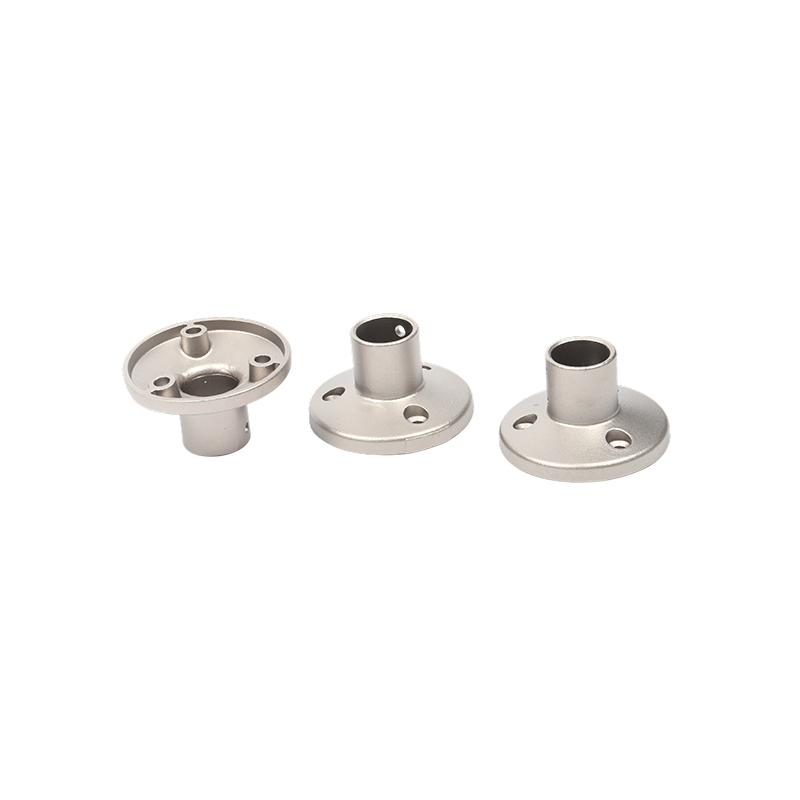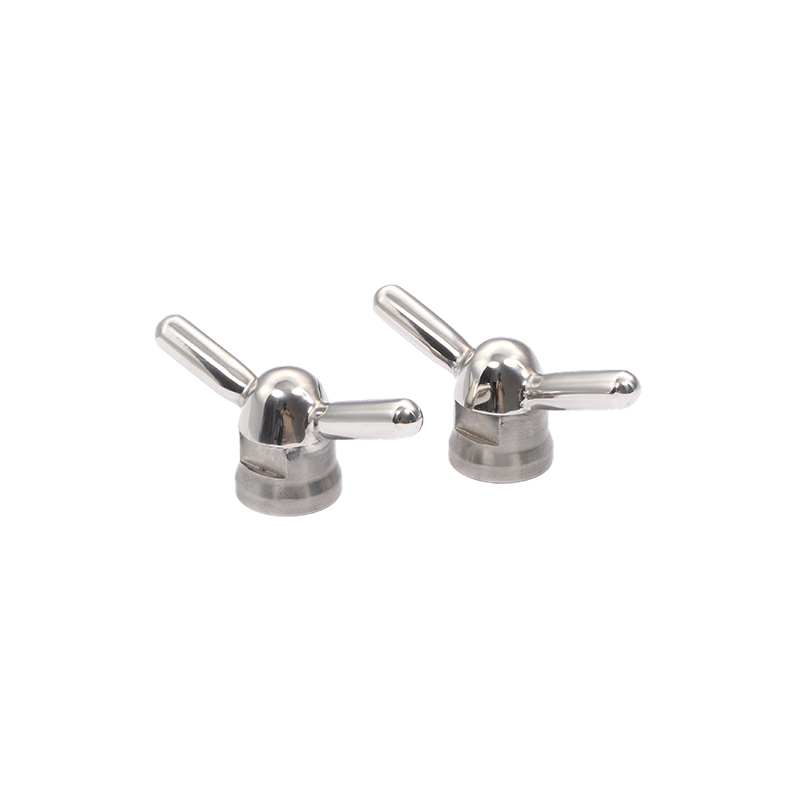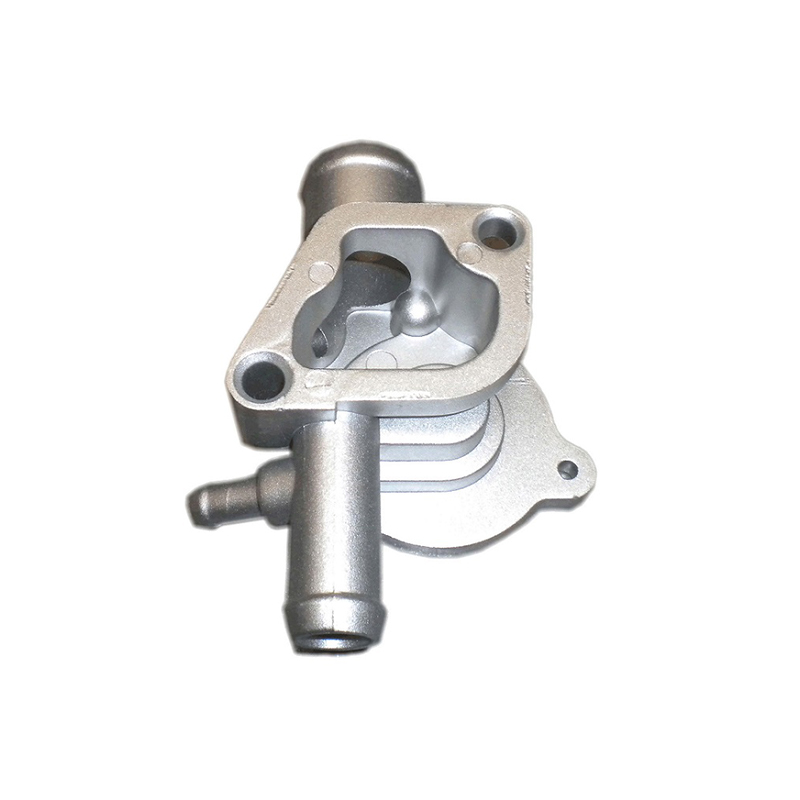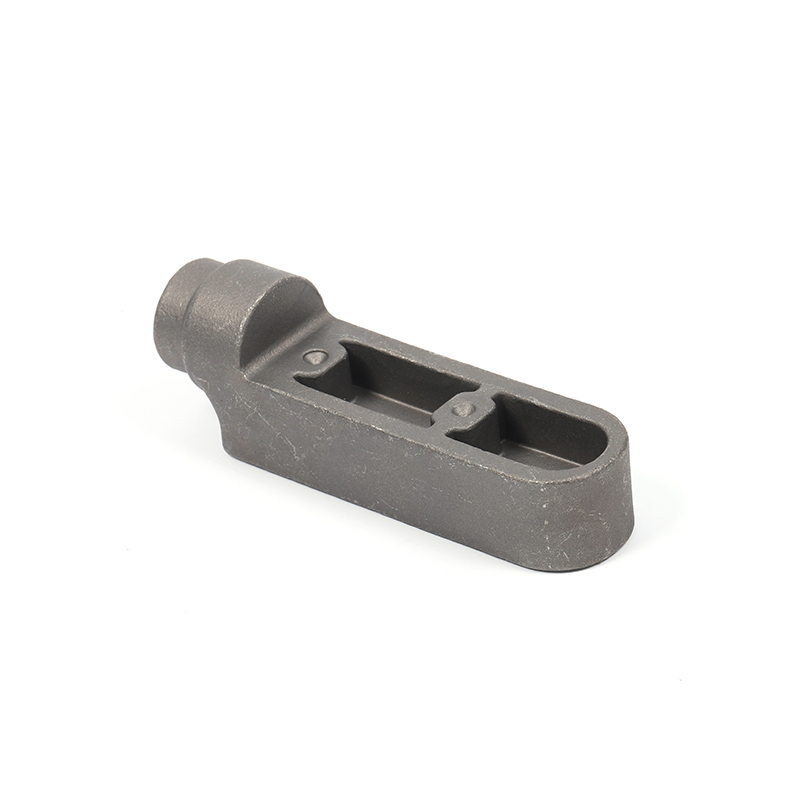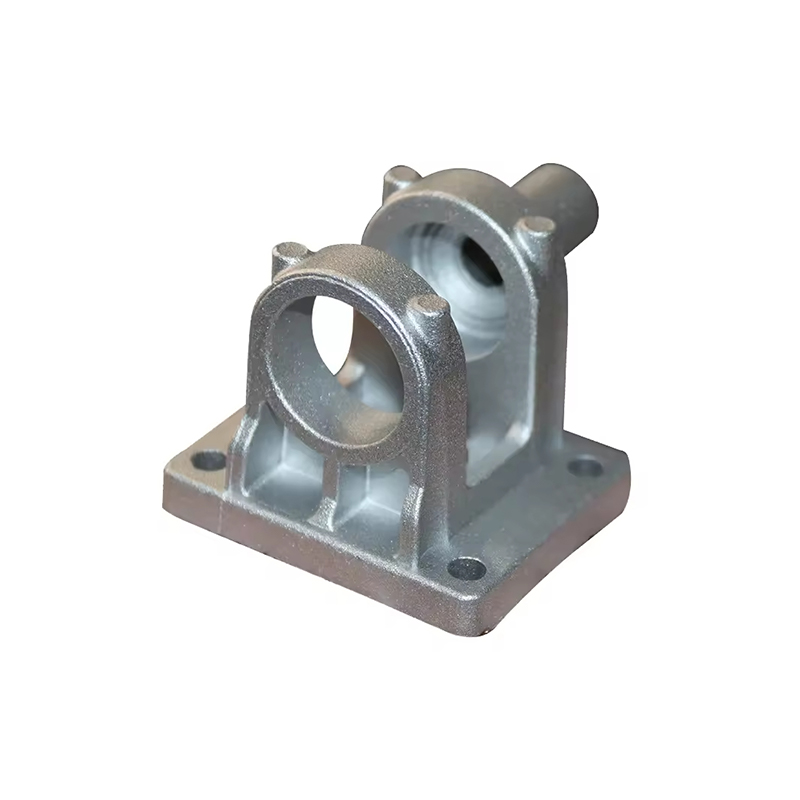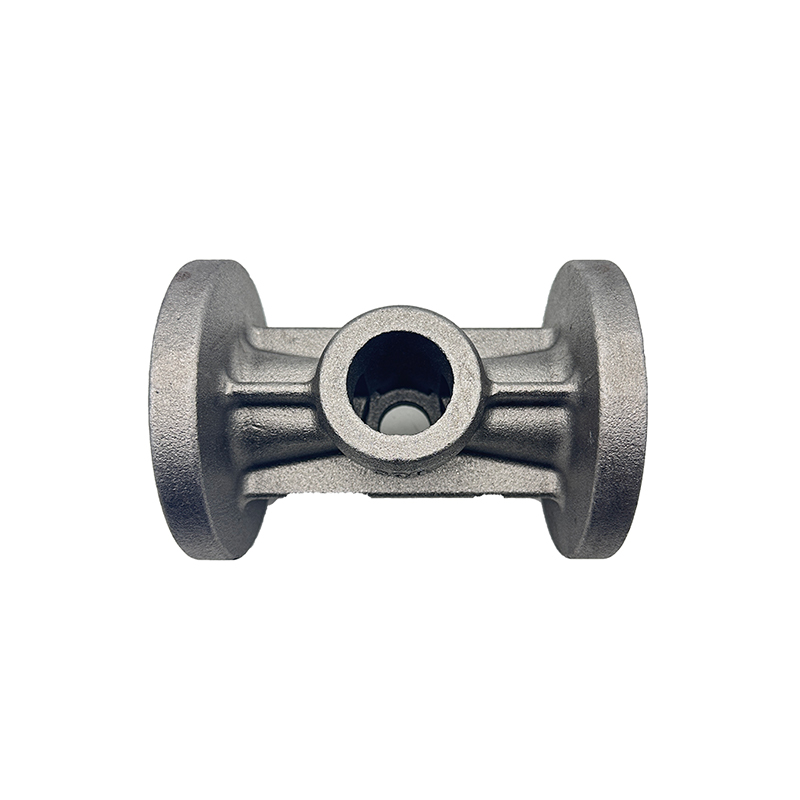
ریخته گری دقیق سبک وزن در همگرایی علم مواد، مهندسی ابزار و کنترل ابعادی قرار دارد. این به تولیدکنندگان در بخشهای هوافضا، خودرو، پزشکی و دفاعی امکان میدهد تا اجزای فلزی پیچیده و نزدیک به شبکه را تولید کنند که حداقل جرم را با تحملهای محدود ترکیب میکنند - کیفیتهایی که به طور فزایندهای در کاربردهای مبتنی بر عملکرد غیرقابل مذاکره هستند.
ریخته گری دقیق سبک وزن چیست؟
ریخته گری دقیق سبک وزن به خانواده ای از فرآیندهای تشکیل فلز اشاره دارد که برای تولید قطعات با دقت ابعادی بالا در حالی که از آلیاژهایی استفاده می کنند که جرم کلی اجزا را به حداقل می رساند، طراحی شده اند. برخلاف روشهای ریختهگری مرسوم که در آن مواد اضافی از طریق ماشینکاری انتظار میرود و حذف میشود، هدف ریختهگری دقیق نتیجهای به شکل شبکه است - قسمت ریختهگری با هندسه نهایی مطابقت دارد و ضایعات پس از پردازش و مواد را به طور همزمان کاهش میدهد.
این اصطلاح چندین فناوری متمایز از جمله ریخته گری سرمایه گذاری (موم گمشده)، ریخته گری با آلیاژهای سبک وزن، ریخته گری فشاری و ریخته گری فلز نیمه جامد را در بر می گیرد. چیزی که آنها را متحد می کند، دستور دوگانه است: دستیابی به دقت هندسی قابل تکرار و استفاده از موادی که نسبت چگالی به استحکام آنها باعث کاهش وزن قابل توجهی می شود. آلیاژهای آلومینیوم، آلیاژهای منیزیم و آلیاژهای تیتانیوم پرکاربردترین خانواده مواد در این فضا هستند.
روش های ریخته گری هسته و ویژگی های آنها
ریخته گری سرمایه گذاری
ریخته گری سرمایه گذاری، که از لحاظ تاریخی به عنوان فرآیند موم گم شده شناخته می شود، معیاری برای پیچیدگی هندسی در ریخته گری دقیق باقی می ماند. یک الگوی موم در لایههایی از دوغاب سرامیکی پوشانده شده است که به صورت یک پوسته سخت میشود. سپس موم ذوب می شود و فلز مذاب در قالب سرامیکی ریخته می شود. وقتی برای آلیاژهای سبک وزن مانند آلومینیوم A356 یا تیتانیوم Ti-6Al-4V اعمال می شود، ریخته گری سرمایه گذاری می تواند به ضخامت دیواره به نازک 0.8 میلی متر و تحمل 0.1 میلی متر در هر 25 میلی متر ابعاد دست یابد.
این فرآیند بهویژه برای اجزای توربین هوافضا، چارچوبهای کاشت جراحی و براکتهای ساختاری دیواره نازک که در آنها پیچیدگی هندسی و وزن کم الزامی است، مناسب است. محدودیت اصلی آن زمان چرخه است: هر پوسته سرامیکی به چندین مرحله خشک کردن نیاز دارد، که باعث می شود برای دوره های تولید بسیار زیاد مناسب نباشد.
ریخته گری آلومینیوم
ریختهگری فشار بالا آلومینیومی، نیروی کار ریختهگری دقیق سبک وزن در خودروسازی و تولید لوازم الکترونیکی مصرفی است. آلومینیوم مذاب تحت فشارهای 10 تا 175 مگاپاسکال به قالب های فولادی سخت شده تزریق می شود. زمانهای چرخه بهجای ساعتها بر حسب ثانیه اندازهگیری میشوند، و فرآیند به طور قابلاطمینانی تحمل مثبت یا منفی 0.05 میلیمتر را در شرایط تولید پایدار دارد.
آلیاژهایی مانند ADC12، A380، و Silafont-36 به طور خاص برای ریخته گری قالب بندی شده اند، سیالیت خوب، انقباض کم و مقاومت در برابر خوردگی را ارائه می دهند. ریخته گری به کمک خلاء تخلخل گاز را کاهش می دهد و قطعات را قادر می سازد تحت عملیات حرارتی و جوشکاری قرار گیرند -- قابلیت هایی که قالب های سنتی معمولاً فاقد آن هستند.
ریخته گری منیزیم
منیزیم سبک ترین فلز ساختاری در کاربرد مهندسی گسترده است، با چگالی تقریباً 1.74 گرم در سانتی متر مکعب در مقایسه با 2.7 گرم در سانتی متر مکعب برای آلومینیوم. تیکسومولدینگ و ریختهگری با محفظه داغ آلیاژهای منیزیم مانند AZ91D و AM60B تولید محفظههای دیواره نازک و سبک وزن و اجزای ساختاری را ممکن میسازد. ریخته گری منیزیم به ویژه در شاسی لپ تاپ، اجزای ستون فرمان و ساختارهای داخلی هوافضا که در آن هر گرم کاهش هزینه یا عملکرد معنی داری را به همراه دارد، برجسته است.
ریخته گری فشرده و پردازش نیمه جامد
ریخته گری فشاری فشار هیدرولیکی را در طول انجماد اعمال می کند، تخلخل را سرکوب می کند و خواص مکانیکی را فراتر از آنچه که ریخته گری معمولی به دست می آورد، بهبود می بخشد. ریختهگری نیمه جامد فلز، از جمله انواع رئوکاست و تیکسوکاست، آلیاژ را در حالت نیمه جامد پردازش میکند و یک ریزساختار کروی و ریز ایجاد میکند که در برابر پاره شدن داغ مقاومت میکند. هر دو روش برای اجزای ساختاری حیاتی ایمنی مانند بازوهای کنترلی، بند انگشتی و پایههای موتور رو به افزایش هستند، جایی که آلومینیوم سبک وزن نیز باید الزامات خستگی و ضربه را برآورده کند.
انتخاب مواد برای کاربردهای مهم وزن
آلیاژ انتخاب شده اساساً بر آنچه فرآیند ریختهگری میتواند از نظر حداقل ضخامت بخش، پرداخت سطح، قابلیت عملیات حرارتی و ماشینکاری پس از ریختهگری به دست آورد، تعیین میکند. جدول زیر رایج ترین خانواده های آلیاژی مورد استفاده در ریخته گری دقیق سبک وزن را مقایسه می کند.
| خانواده آلیاژی | چگالی (g/cm3) | UTS معمولی (MPa) | فرآیند اولیه | مزیت کلیدی |
|---|---|---|---|---|
| آلومینیوم A356-T6 | 2.68 | 262 | سرمایه گذاری / نیروی جاذبه | قابلیت ریخته گری و جوش پذیری عالی |
| آلومینیوم A380 | 2.71 | 317 | ریخته گری فشار بالا | سیالیت بالا برای دیوارهای نازک |
| منیزیم AZ91D | 1.81 | 230 | ریخته گری اتاق داغ | گزینه ساختاری با کمترین چگالی |
| تیتانیوم Ti-6Al-4V | 4.43 | 950 | ریخته گری سرمایه گذاری خلاء | بالاترین نسبت استحکام به وزن |
| آلومینیوم-سیلیکون سیلافون-36 | 2.65 | 340 | قالب وکیوم / قالب فشرده | قابل عملیات حرارتی، قابل جوش |
ریخته گری تیتانیوم بخش تخصصی را اشغال می کند. اگرچه چگالی تر از آلومینیوم و منیزیم است، اما تیتانیوم استحکام خاصی را ارائه می دهد که فراتر از هر دو است، و آن را به ماده ای انتخابی تبدیل می کند که نیازهای ساختاری بسیار زیاد است و بودجه وزن هنوز محدود است - وضعیتی که در بدنه هواپیماهای نظامی و ایمپلنت های پزشکی رایج است.
استانداردهای کنترل بعدی و تحمل
دقت در ریختهگری از طریق تلورانسها، پرداخت سطح و محدودیتهای تخلخل اندازهگیری میشود. استانداردهای صنعتی مانند ISO 8062، ASTM B85 و AMS 2175 بسته به فرآیند، آلیاژ و شرایط خدمات مورد نظر، نوارهای تغییر ابعادی قابل قبولی را برای قطعات ریخته گری تعریف می کنند.
فرآیندهای ریختهگری سرمایهگذاری که با آلومینیوم و تیتانیوم کار میکنند معمولاً با درجههای تحمل CT4 تا CT6 تحت ISO 8062 مطابقت دارند، که مربوط به تلورانسهایی در محدوده 0.26 میلیمتر تا 0.74 میلیمتر برای ابعاد 50 میلیمتر است. ریختهگری فشار بالا میتواند به درجههای CT4 تا CT5 محکمتری بر روی ویژگیهایی که مستقیماً توسط قالب تشکیل میشوند دست یابد، اگرچه ویژگیهای خط جدایی و ابعاد سمت اجکتور در معرض تغییرات بیشتری هستند.
زبری سطح در بسیاری از کاربردها به همان اندازه مهم است. ریختهگریهای سرمایهگذاری بهطور معمول مقادیر Ra بین 1.6 تا 3.2 میکرومتر را ارائه میکنند، که در بسیاری از زمینههای هوافضا و پزشکی نیاز به ماشینکاری روی سطوح غیر جفتگیری را از بین میبرد. قالبهای ریختهگری معمولاً مقادیر Ra از 0.8 تا 2.0 میکرومتر را در سطوح قالبشده به دست میآورند.
مدیریت تخلخل: چالش دقت پنهان
تخلخل داخلی - حفره های ایجاد شده توسط گاز محبوس شده یا انقباض انجماد - رایج ترین نقص در ریخته گری های سبک وزن است و دلیل اصلی شکست ریخته گری های دقیق در ارزیابی غیر مخرب است. ریخته گری به کمک خلاء، انجماد کنترل شده از طریق خنک سازی مستقیم، و پرس گرم ایزواستاتیک (HIP) پس از عملیات سه استراتژی اصلی مورد استفاده برای وارد کردن تخلخل در مشخصات هستند. HIP که حرارت و فشار همزمان را برای فروپاشی حفرههای داخلی اعمال میکند، یک روش استاندارد برای ریختهگریهای هوافضای تیتانیوم است و به طور فزایندهای برای اجزای آلومینیومی ساختاری در پلتفرمهای خودروهای الکتریکی مورد استفاده قرار میگیرد.
فرآیند ریخته گری دقیق سبک وزن: گام به گام
صرف نظر از روش خاص، یک ریختهگری دقیق سبک وزن با هدف تولید، دنبالهای منطقی از مراحل را دنبال میکند که سرعت، کیفیت و هزینه را متعادل میکند.
- طراحی و شبیه سازی: هندسه مولفه برای ریخته گری با استفاده از نرم افزارهای شبیه سازی المان محدود و جریان سیال طراحی شده است. مدلسازی انجماد، نقاط داغ بالقوه، مناطق انقباض و مکانهای دروازه را قبل از برش دادن هر ابزاری شناسایی میکند.
- ساخت ابزار: قالب ها یا ابزارهای ریخته گری سرمایه گذاری، معمولاً از فولاد ابزار H13 برای ریخته گری قالب یا آلومینیوم برای نمونه های اولیه الگوهای ریخته گری سرمایه گذاری می شوند. بازرسی ابعادی قبل از ریختن هر فلزی انجام می شود.
- آماده سازی آلیاژ: بار فلزی ذوب می شود، گاز زدایی می شود و با استفاده از طیف سنجی انتشار نوری تجزیه و تحلیل شیمیایی می شود تا تأیید شود که ترکیب در محدوده مشخصات است. گاززدایی برای آلومینیوم و منیزیم برای حذف هیدروژن محلول بسیار مهم است.
- بازیگری: فلز تحت پارامترهای دما، فشار و سرعت کنترل شده به قالب یا قالب وارد می شود. برای ریخته گری سرمایه گذاری، پوسته ها از قبل گرم می شوند تا از پر شدن کامل و انجماد جهت اطمینان حاصل شود.
- خنک کننده و خروج: نرخ های خنک کننده کنترل شده بر ریزساختار حاکم است. خاموش کردن سریع پس از ریختهگری اغلب با پیری یا عملیات حرارتی محلول برای ایجاد خواص مکانیکی مورد نیاز دنبال میشود.
- اتمام و بازرسی: گیت ها و رایزرها برداشته می شوند، سطوح شات بلاست یا تحت درمان شیمیایی قرار می گیرند و قطعات توسط دستگاه اندازه گیری مختصات (CMM)، اسکن اشعه ایکس یا سی تی اسکن برای تخلخل داخلی و تست کوپن مکانیکی در صورت لزوم مورد بازرسی ابعادی قرار می گیرند.
کاربردهای صنعتی
هوافضا و دفاع
ریخته گری دقیق سبک وزن در هوافضا توسط اجزای تیتانیوم و آلومینیوم ریخته گری سرمایه گذاری شده غالب است: محفظه های توربین، براکت های ساختاری، محفظه های اویونیک و منیفولدهای هیدرولیک. توانایی ادغام مجموعه هایی که قبلاً به چندین قطعه ماشینکاری شده در یک ریخته گری نیاز داشتند، عامل اصلی هزینه و وزن است. یک براکت ساختاری که قبلاً شامل پنج جزئیات جوشی بود، اغلب میتواند به عنوان یک ریختهگری سرمایهگذاری با عملکرد مکانیکی یکسان یا برتر مهندسی مجدد شود.
خودرو و وسایل نقلیه الکتریکی
ریخته گری سبک خودرو به دلیل برق رسانی در حال تغییر سریع است. وسایل نقلیه الکتریکی باتری دار به اجزای ساختاری نیاز دارند که بارهای تصادف را بدون جریمه های جرمی فولاد مدیریت می کنند و استراتژی های شاسی چند ماده ای به طور فزاینده ای به ریخته گری های آلومینیومی بزرگ به عنوان گره های ساختاری متکی هستند. رویکرد موسوم به gigacasting - تولید کل بخشهای زیر بدنه عقب به صورت قالبهای آلومینیومی منفرد - گسترش مستقیم اصول ریختهگری دقیق است که در مقیاس تولید اعمال میشود. گرههای فریم فریم، محفظههای موتور، مبدلهای حرارتی و بندهای تعلیق از جمله ریختهگریهای دقیق سبک وزن امروزی با بیشترین حجم در خودرو هستند.
تجهیزات پزشکی و کاشتنی
ریخته گری سرمایه گذاری تیتانیوم به تولید ایمپلنت های ارتوپدی و نخاعی خدمات می دهد که در آن زیست سازگاری، مقاومت در برابر خوردگی و کنترل ابعادی دقیق به طور همزمان مورد نیاز است. آلیاژ تیتانیوم ریخته گری برای قفس های ستون فقرات، اجزای بازسازی لگن و زانو و سخت افزار تثبیت ضربه استفاده می شود. بافت سطح در قطعات ریخته گری ایمپلنت به طور عمدی مدیریت می شود: بافت های ناهموار یکپارچه سازی استخوانی را تقویت می کنند، در حالی که سطوح صاف یاتاقان، بقایای سایش را به حداقل می رساند.
صنعتی و انرژی
محفظه های پمپ، بدنه شیرها، اجزای کمپرسور و پره های توربین در تجهیزات انرژی صنعتی بخش رو به رشدی را برای ریخته گری دقیق سبک وزن نشان می دهد. در کاربردهایی که کاهش جرم به طور مستقیم مصرف انرژی را کاهش می دهد - اجزای چرخشی در پمپ ها و کمپرسورها - ریخته گری آلومینیوم و منیزیم جایگزین آهن خاکستری شده و باعث افزایش کارایی می شود که سرمایه گذاری ابزارآلات را در دوره های تولید نسبتاً کوتاه بازیابی می کند.
تضمین کیفیت و ارزیابی غیر مخرب
دقت در ریخته گری دقیق سبک وزن به رژیم بازرسی گسترش می یابد. برای اجزای حیاتی ایمنی، روشهای ارزیابی غیرمخرب زیر معمولاً در اسناد تدارکات مشخص میشوند.
آزمایش رادیوگرافی با استفاده از اشعه ایکس یا توموگرافی کامپیوتری تخلخل داخلی، انکلوزیون و بسته شدن سرد را نشان می دهد. سی تی اسکن به طور خاص به استاندارد طلایی برای ریختهگریهای پیچیده تبدیل شده است، زیرا نقشهای سه بعدی از شرایط داخلی تولید میکند که میتواند با مدل CAD پوشانده شود تا هم هندسه و هم یکپارچگی را به طور همزمان تأیید کند. بازرسی نافذ فلورسنت، ترکها و لپهای شکستهکننده سطح را تشخیص میدهد. تأیید ابعاد توسط CMM، ابعاد مهم رابط، حفره های یاتاقان و مسطح بودن سطح جفت را تأیید می کند. کوپنهای آزمایش مکانیکی که از همان گرما ریخته میشوند، استحکام کششی، استحکام تسلیم، ازدیاد طول و سختی را مطابق با مشخصات مواد تأیید میکنند.
ملاحظات طراحی برای مهندسین ریخته گری
ریخته گری دقیق سبک وزن قبل از ریختن فلز شروع می شود. اصول طراحی برای ریختهگری (DFC) تصمیمات هندسی را هدایت میکند که تعیین میکند آیا یک جزء میتواند به طور تکراری در محدوده تحمل تولید شود یا خیر. مقاطع یکنواخت دیوار از انجماد تفاضلی و نقاط داغی که تخلخل انقباضی ایجاد می کنند جلوگیری می کند. زوایای کششی 1 تا 3 درجه روی سطوح عمودی امکان خروج تمیز از قالب ها را فراهم می کند. فیله های سخاوتمندانه در دیوارهای متقاطع، تنش را در حین انجماد و در سرویس توزیع می کنند. دنده ها کارآمدتر از افزایش ضخامت کلی دیوار برای دستیابی به سفتی در سازه های سبک وزن هستند.
نرمافزار بهینهسازی توپولوژی، که اکنون به طور گسترده در جریان کار طراحی ریختهگری ادغام شده است، هندسههایی با حداقل جرم آلی تولید میکند که فلز را تنها در جایی که نیاز ساختاری وجود دارد هدایت میکند. این هندسههای بهینهشده، زمانی که فقط در تولید افزودنی امکانپذیر بودند، به لطف پیشرفتها در فناوری پوسته سرامیکی و استفاده از الگوهای مومی چاپشده با چاپ سهبعدی که مستقیماً از خروجی بهینهسازی توپولوژی تولید میشوند، به طور فزایندهای از طریق ریختهگری سرمایهگذاری محقق میشوند.
تحولات نوظهور در این زمینه
چندین جهت فناوری به طور فعال مرزهای ریخته گری دقیق سبک وزن را گسترش می دهند. چاپ شن جت بایندر و چاپ قالب سرامیکی مبتنی بر استریولیتوگرافی، ابزارسازی الگو را به طور کامل برای تولید نمونه اولیه و تولید کم حجم حذف میکند و جدولهای زمانی توسعه را از هفتهها به روزها فشرده میکند. پردازش آلومینیوم نیمه جامد که برای قطعات ساختاری با یکپارچگی بالا اعمال می شود در حال ورود به تولید خودرو با حجم بالاتر است. نظارت بر فرآیند بیدرنگ با استفاده از حسگرهای تعبیهشده در قالبها، همراه با مدلهای یادگیری ماشینی آموزشدیده بر روی دادههای نقص تاریخی، کنترل حلقه بسته پر کردن، انجماد، و خنکسازی را امکانپذیر میکند -- نرخ ضایعات را کاهش میدهد و پنجرههای فرآیند سختتر را امکانپذیر میکند. در نهایت، سیستمهای جدید آلیاژ آلومینیوم-لیتیوم و آلومینیوم-اسکاندیم کاهش تراکم 5 تا 10 درصدی را نسبت به آلیاژهای آلومینیوم معمولی ارائه میکنند و در عین حال خواص مکانیکی را حفظ یا بهبود میبخشند و فرصتهای کاهش وزن بیشتری را برای سازههای هوافضای ریختهگری ایجاد میکنند.
محرک های هزینه و ملاحظات اقتصادی
ریختهگری دقیق سبک وزن، هزینههای ابزارآلات واحد بالاتری نسبت به ریختهگری یا ساخت معمولی برای هندسههای ساده دارد، اما در حجمهای متوسط تا زیاد و زمانی که هزینه کل مالکیت ارزیابی میشود، مقرون به صرفهتر میشود. کاهش ماشینکاری پس از ریختهگری، کار تولید و هزینههای ابزار برش را کاهش میدهد. یکپارچه سازی قطعات زمان مونتاژ، تعداد اتصال دهنده ها و بار بازرسی را کاهش می دهد. کاهش وزن در هوافضا مستقیماً به صرفه جویی در مصرف سوخت در طول عمر خدمات اندازه گیری شده در دهه ها ترجمه می شود. در خودروهای برقی، کاهش جرم باعث افزایش برد یا کاهش حجم باتری میشود که در طول عمر خودرو تاثیرات هزینهای دارد.
حجم سربه سر که در آن سرمایه گذاری ابزار ریخته گری دقیق بازیابی می شود، بسته به فرآیند و پیچیدگی قطعه متفاوت است. ابزار ریخته گری سرمایه گذاری برای قطعات هوافضای آلومینیومی معمولاً بیش از چند صد قطعه بازیابی می شود. ابزار ریخته گری آلومینیومی برای کاربردهای خودرو از نظر اقتصادی در حجم سالانه از چند هزار قطعه به بالا، بسته به هزینه قالب، توجیه می شود.
انتخاب شریک ریخته گری دقیق سبک وزن
شکاف قابلیت بین تامین کنندگان ریخته گری قابل توجه است. ریخته گری مجهز به ریخته گری دقیق سبک وزن، ذوب اتمسفر کنترل شده را برای جلوگیری از اکسیداسیون آلیاژهای واکنش پذیر، تجهیزات CMM کالیبره شده برای اعتبارسنجی ابعادی، قابلیت اسکن سی تی برای بازرسی داخلی قطعات حیاتی، و صلاحیت متالورژیکی مستند برای خانواده های آلیاژی خاص مرتبط با کاربرد را حفظ می کند. گواهینامه هایی مانند AS9100 برای هوافضا، ISO 13485 برای دستگاه های پزشکی، و IATF 16949 برای خودرو، پروکسی های قابل اعتمادی برای نظم و انضباط فرآیند زیربنایی مورد نیاز برای تولید قطعات ریخته گری دقیق با مشخصات ثابت هستند.
تعامل اولیه با تامین کننده - شامل ریخته گری در طول طراحی اجزا به جای فقط در مرحله نقل قول - به طور مداوم نتایج بهتری ایجاد می کند. مهندسان ریختهگری میتوانند ویژگیهای طراحی که ریختهگری را پیچیده یا به خطر میاندازند، قبل از انجام ابزارآلات شناسایی کنند، و میتوانند اصلاحات هندسهای را پیشنهاد کنند که هدف طراحی را حفظ کند و در عین حال عملکرد، سازگاری ابعادی و در نهایت هزینه را بهبود بخشد.