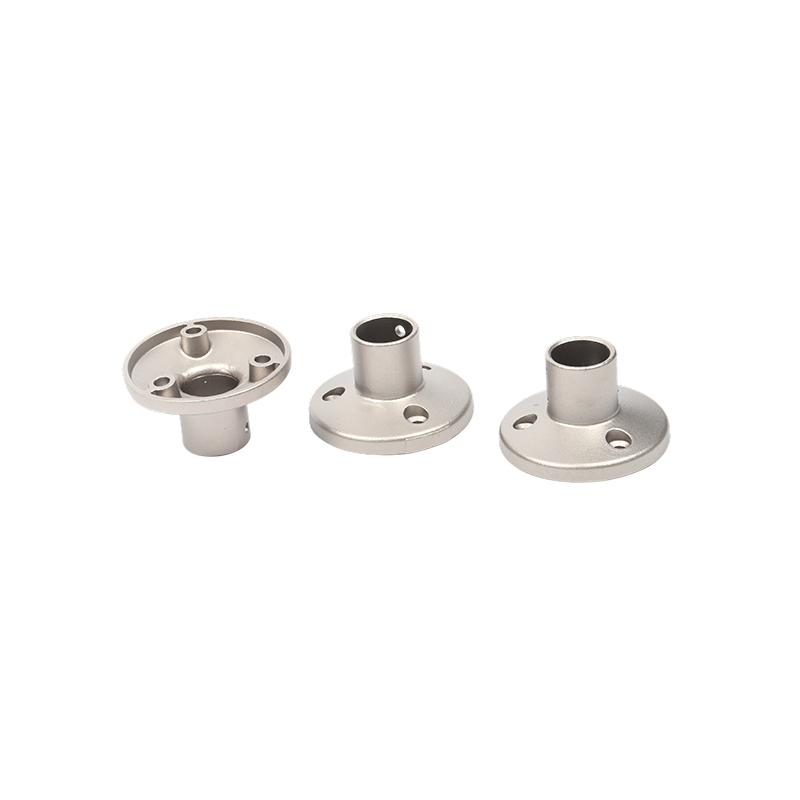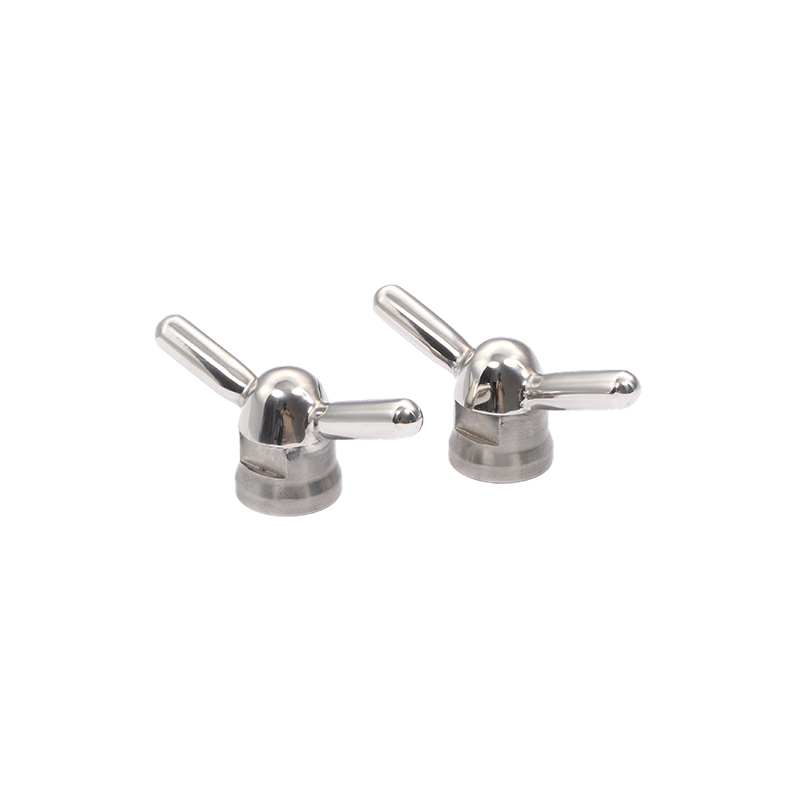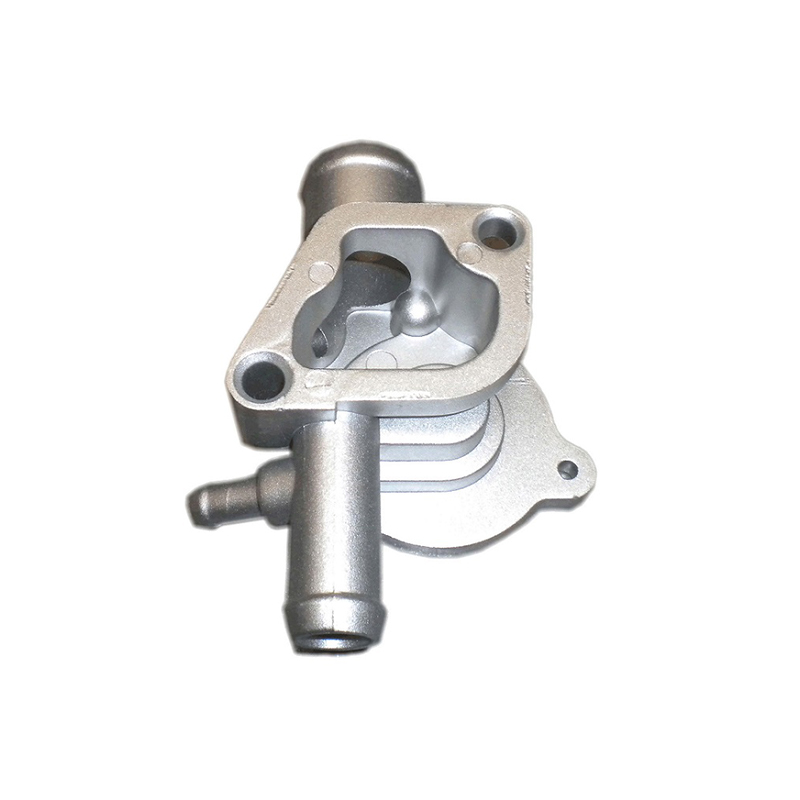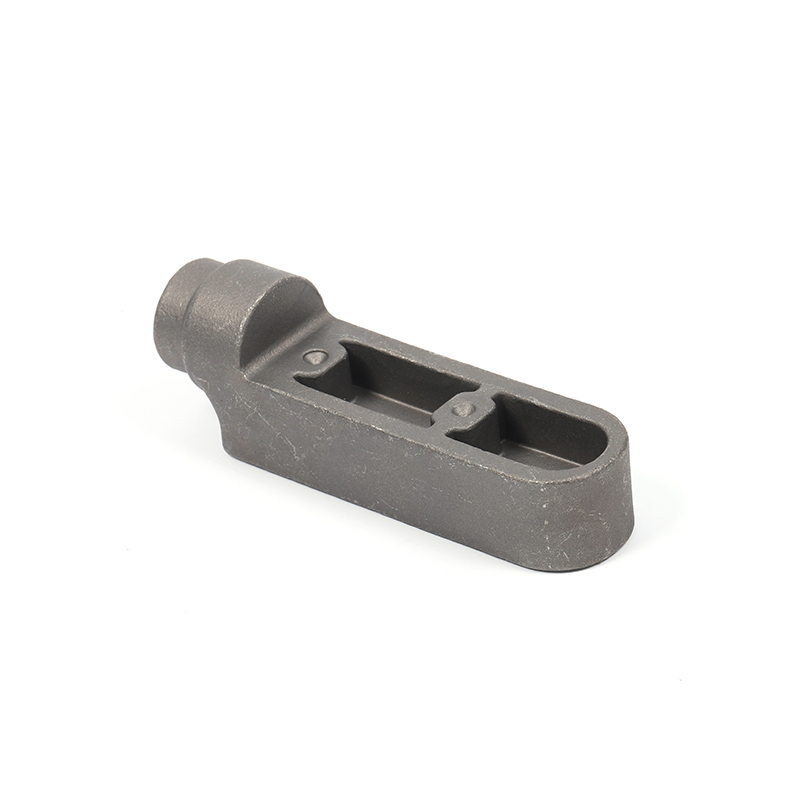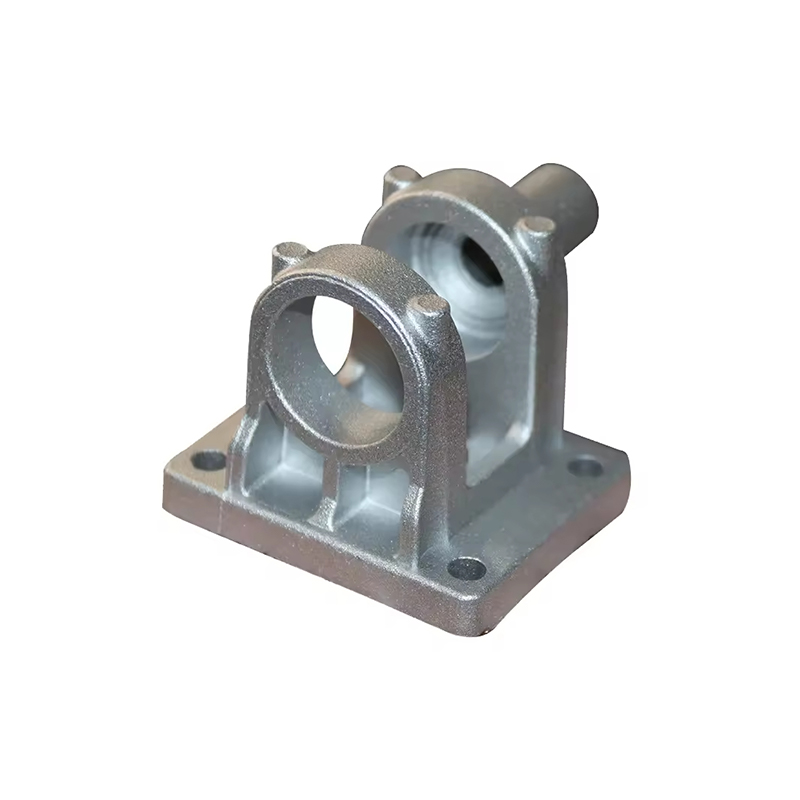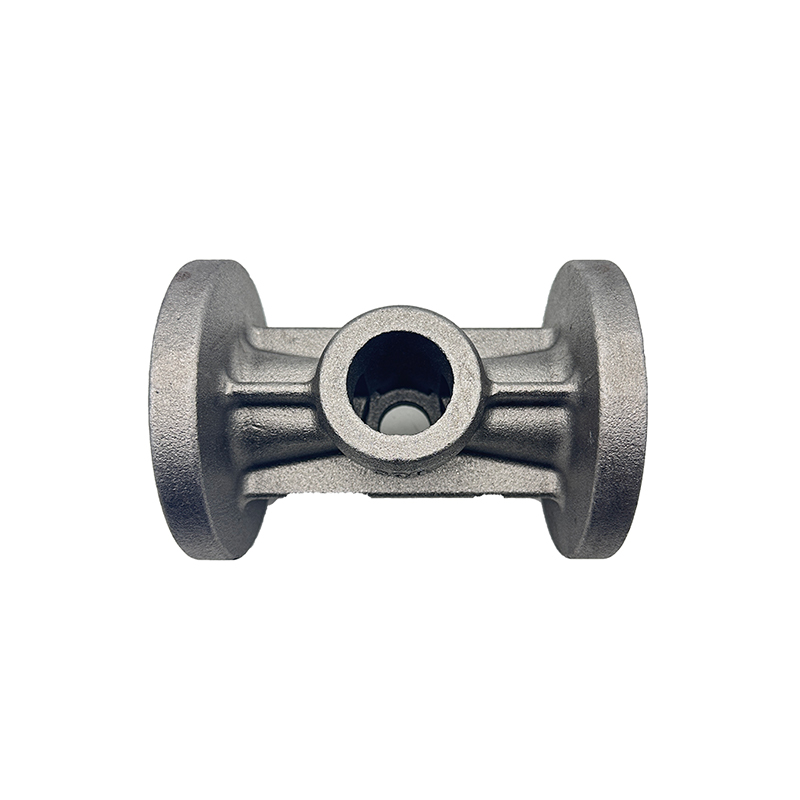
زمانی که مهندسان و متخصصان تدارکات مشخص می کنند قطعات ریخته گری شیشه آب ، آنها به یک نوع تثبیت شده از فرآیند ریخته گری سرمایه گذاری موم گمشده اشاره می کنند که در آن محلول سیلیکات سدیم - که معمولاً شیشه آب نامیده می شود - به عنوان چسب پوسته سرامیکی عمل می کند. این فرآیند از لحاظ استراتژیک موقعیت مهمی بین ریختهگری شن و ماسه کمهزینه و ریختهگری سرمایهگذاری با سل سیلیس ممتاز (سیلیکا کلوئیدی) دارد، و پرداخت سطحی و دقت ابعادی بسیار بهتری نسبت به ریختهگری شن و ماسه با ابزار و هزینه تولید بسیار کمتر از فرآیندهای سل سیلیس ارائه میدهد.
از بدنه پمپ و محفظه شیر گرفته تا پروانه ها، براکت ها و فلنج ها، قطعات ریخته گری شیشه آب تقریباً در هر بخش صنعتی یافت می شود. درک فرآیند، مواد، تحملها، کاربردها و نقاط قوت نسبی این فناوری برای تصمیمگیری آگاهانه در زمینه منابع و طراحی ضروری است.
فرآیند ریخته گری شیشه آب چیست؟
فرآیند ریختهگری شیشه آب نوعی ریختهگری سرمایهگذاری است - که به آن ریختهگری دقیق یا ریختهگری موم گمشده نیز میگویند - که در آن یک قالب سرامیکی حول یک الگوی مومی ساخته میشود که متعاقباً ذوب میشود. ویژگی متمایز فرآیند شیشه آب، استفاده از محلول سیلیکات سدیم به عنوان چسبنده پوسته سرامیکی است، برخلاف سیلیس کلوئیدی (سیلیکا سل) که در نوع بالاتر از همان خانواده فرآیند استفاده می شود.
سیلیکات سدیم (Na2SiO3) - ترکیبی که به دلیل ماهیت شیشه ای و محلول در آب، مسئول نام "لیوان آب" است - با گاز CO2 یا سخت کننده های اسیدی واکنش می دهد و یک شبکه سیلیکات سفت و سخت تشکیل می دهد که ذرات نسوز را به یک قالب پوسته ای قوی و مقاوم در برابر حرارت متصل می کند. این پوسته به طور صادقانه جزئیات سطح الگوی مومی را بازتولید میکند و امکان تولید ریختهگریهای پیچیده نزدیک به شبکه با ثبات ابعادی خوب را فراهم میکند.
سیلیکات سدیم (Na2SiO3) یک محلول شفاف و چسبناک در آب تشکیل می دهد که شبیه شیشه مذاب است - از این رو نام صنعتی "لیوان آب" است. هنگامی که به عنوان یک چسب سرامیکی استفاده می شود، با گاز CO2 یا محلول کلرید آمونیوم خنثی می شود و باعث ژل شدن سریع می شود که دانه های نسوز را در یک پوسته سفت و سخت به هم می چسباند. این مرحله سخت شدن CO2 سریعتر و ارزانتر از خشک کردن کنترل شده مورد نیاز برای پوسته های سیلیس کلوئیدی است که به مزیت اقتصادی این فرآیند کمک می کند.
گام به گام: چگونه قطعات ریخته گری شیشه آب ساخته می شوند
- تولید الگوی مومی: موم مذاب به داخل قالب فلزی تحت فشار تزریق می شود تا ماکت های مومی دقیقی از قسمت مورد نظر ایجاد شود. چندین الگوی موم روی یک درخت اسپرو موم مرکزی مونتاژ میشوند تا امکان ریختهگری همزمان بسیاری از قطعات در یک بار ریختن را فراهم کنند.
- ساختمان پوسته - پوشش دوغابی: مجموعه موم در یک دوغاب سیلیکات سدیم حاوی آرد نسوز ریز (معمولاً کوارتز یا زیرکون) فرو میرود. پس از هر فرورفتگی، گچ کاری انجام می شود - ذرات شن نسوز درشت تری یا ذرات مولایت برای ایجاد ضخامت بر روی پوشش مرطوب ریخته می شوند.
- سخت شدن CO2: پس از هر لایه دوغاب و گچ، پوسته با قرار گرفتن در معرض گاز دی اکسید کربن سخت می شود. CO2 با سیلیکات سدیم واکنش داده و کربنات سدیم و سیلیکا ژل آمورف را تشکیل می دهد و بایندر را به هم متصل می کند و لایه را در عرض چند دقیقه جامد می کند. این سخت شدن سریع، تمایز اقتصادی کلیدی فرآیند شیشه آب نسبت به سل سیلیس است، که نیاز به خشک شدن طولانی مدت بین لایه ها دارد.
- ساختمان پوسته - چند لایه: چرخه غوطه ور شدن - گچبری - سفت شدن 4 تا 7 بار تکرار می شود تا پوسته ای با استحکام کافی برای مقاومت در برابر ریختن فلز ساخته شود. ضخامت کل پوسته معمولاً بسته به اندازه و وزن قطعه به 6-12 میلی متر می رسد.
- موم زدایی: مونتاژ پوسته تکمیل شده در اتوکلاو بخار یا کوره فلاش آتش قرار می گیرد تا الگوهای موم ذوب و تخلیه شود و یک حفره قالب سرامیکی توخالی باقی بماند که هندسه موم اصلی را کاملاً منعکس می کند.
- شلیک پوسته (برشت): پوسته های موم زدایی شده در کوره ای در دمای 850 تا 950 درجه سانتیگراد پخته می شوند تا بقایای موم را بسوزانند، ساختار سرامیکی را متخلخل کنند و قالب را قبل از ریختن فلز پیش گرم کنند - مرحله ای حیاتی که از ترک خوردن شوک حرارتی در حین ریختن جلوگیری می کند.
- ریختن فلز: فلز مذاب در پوسته سرامیکی از قبل گرم شده تحت نیروی جاذبه (یا برای برخی آلیاژها و هندسه ها با کمک گریز از مرکز یا خلاء) ریخته می شود. قالب از قبل گرم شده سیالیت فلز را به اندازه کافی حفظ می کند تا معابر داخلی پیچیده را پر کند.
- ناک اوت و قطع پوسته: پس از انجماد و سرد شدن، پوسته سرامیکی با ارتعاش مکانیکی، شات بلاست یا واتر جت برداشته می شود. سپس با استفاده از چرخ های ساینده یا اره نواری، قطعات ریخته گری جداگانه از درخت اسپرو بریده می شوند.
- عملیات پایانی: قطعات ریخته گری تحت سنگ زنی دروازه، عملیات حرارتی (در صورت مشخص شدن)، صاف کردن، شات بلاست برای تمیز کردن سطح، و بازرسی ابعادی قرار می گیرند. ماشینکاری ثانویه، پوشش سطح، یا آزمایش NDT ممکن است بسته به نیازهای کاربرد دنبال شود.
مشخصات کلیدی قطعات ریخته گری شیشه آب
درک محدوده مشخصات قابل دستیابی هنگام ارزیابی اینکه آیا فرآیند ریخته گری شیشه آب برای یک جزء معین مناسب است بسیار مهم است. مقادیر زیر نشان دهنده قابلیت های استاندارد صنعت در سراسر ریخته گری های معتبر است:
این مقادیر به طور مطلوب با ریخته گری شن و ماسه (CT10-CT13) مقایسه می شود و یک جایگزین مقرون به صرفه را نشان می دهد که در آن تحمل سخت تر ریخته گری سرمایه گذاری سیلیس (CT4-CT6) به شدت مورد نیاز نیست. برای بسیاری از قطعات صنعتی - محفظه پمپ، مجموعههای براکت، و بدنه شیرها - باند CT5-CT7 قابل دستیابی با ریختهگری شیشه آب، اکثر یا تمام ماشینکاریهای نهایی را روی سطوح غیر بحرانی حذف میکند.
مواد تولید شده به عنوان قطعات ریخته گری شیشه آب
یکی از نقاط قوت قابل توجه فرآیند ریخته گری شیشه آب، سازگاری گسترده مواد آن است. از آنجا که پوسته سرامیکی می تواند دمای ریختن تا حدود 1600 درجه سانتیگراد را تحمل کند، برای طیف گسترده ای از آلیاژهای مهندسی آهنی و غیر آهنی مناسب است:
WCB، LCC، WC6، WC9 و معادلهای آن. ترکیبی عالی از استحکام، جوش پذیری و هزینه. به طور گسترده در شیرها، پمپ ها و قطعات ساختاری استفاده می شود.
CF8، CF8M (304، 316 معادل)، CF3، CF3M، 17-4PH. ایده آل برای پردازش شیمیایی، تجهیزات مواد غذایی و محیط های دریایی.
CD4MCu، نمرات معادل 2205. مقاومت در برابر خوردگی حفره و تنش برتر برای خدمات شیمیایی و دریایی تهاجمی.
نمرات HH، HK، HN، و HL. برای اجزای کوره، نازل های مشعل و داخلی راکتورهای پتروشیمی با دمای بالای 650 درجه سانتیگراد استفاده می شود.
GG25، GJS-400-15 و نمرات مشابه. در جایی که صلبیت، میرایی ارتعاش و صرفه جویی در اولویت نسبت به استحکام کششی است انتخاب شده است.
برنز (C95400)، برنج و مس بریلیم. در محفظه یاتاقان ها، اجزای ملخ دریایی و بدنه اتصال دهنده های الکتریکی استفاده می شود.
مزایای قطعات ریخته گری شیشه آب
محبوبیت پایدار ریختهگری شیشههای آبی برای قطعات صنعتی از مجموعهای از مزایای فرآیندی متعادل ناشی میشود که تعداد کمی از فناوریهای رقیب میتوانند در طیف یکسانی از اندازهها و پیچیدگیهای قطعه با آن مطابقت داشته باشند.
- پرداخت سطح به طور قابل توجهی بهتر (Ra 6.3-12.5 میکرومتر) نسبت به ریخته گری شن و ماسه (Ra 25-100 میکرومتر)
- تحمل ابعاد 2-3 درجه CT محکم تر از ریخته گری شن و ماسه سبز
- هندسه های داخلی پیچیده در بسیاری از موارد بدون هسته قابل دستیابی هستند
- هزینه ابزار کمتر از ریخته گری سرمایه گذاری سیلیس
- چرخه ساخت پوسته سریعتر در مقابل سل سیلیس (سخت شدن CO2 در مقابل خشک شدن محیط)
- سازگاری با آلیاژ گسترده - فولاد کربنی از طریق آلیاژهای مقاوم در برابر حرارت
- خروجی تقریباً خالص، انبار ماشینکاری و زمان چرخه را کاهش می دهد
- مناسب برای حجم تولید متوسط به بالا
- پایگاه تولیدی تثبیت شده و در دسترس جهانی
- پرداخت سطحی پایین تر از ریخته گری سرمایه گذاری سیلیس سل (Ra 1.6-6.3 میکرومتر)
- دقت ابعادی کمتر از سیلیکا سل برای ویژگیهای تحمل بحرانی
- حساسیت پوسته به رطوبت نیاز به رطوبت کارگاهی کنترل شده دارد
- سخت شدن CO2 محتوای سیلیس بیشتری را در سطح پوسته ایجاد می کند و گاهی اوقات باعث ایجاد شن و ماسه می شود.
- برای دیوارهای بسیار نازک (<1.5 میلی متر) در مقایسه با سل سیلیس کمتر مناسب است
- مدیریت زیست محیطی جریان زباله سیلیکات سدیم مورد نیاز است
- زیرساخت بازیابی موم به پیچیدگی عملیاتی می افزاید
ریخته گری سرمایه گذاری واتر گلس در مقابل سیلیس سول: مقایسه مستقیم
یک تصمیم متداول در تهیه ریختهگری دقیق این است که آیا ریختهگری سرمایهگذاری شیشه آب یا سل سیلیس (سیلیکا کلوئیدی) مشخص شود. این دو فرآیند ارتباط نزدیکی با هم دارند اما بر اساس الزامات کیفیت، حجم تولید و پیچیدگی قطعات به بخشهای مختلف بازار خدمت میکنند.
| پارامتر | ریخته گری آب شیشه | ریخته گری سیلیس سول |
|---|---|---|
| کلاسور | سیلیکات سدیم (Na2SiO3) | سیلیس کلوئیدی (پراکندگی SiO2) |
| روش سخت شدن پوسته | گاز CO2 / سخت کننده شیمیایی | خشک کردن کنترل شده محیطی (6 تا 8 ساعت در لایه) |
| زمان ساخت پوسته | 1-3 روز | 5-10 روز |
| زبری سطح (به عنوان ریخته گری) | Ra 6.3-12.5 میکرومتر | Ra 1.6-6.3 میکرومتر |
| تحمل ابعادی | CT4-CT7 | CT4-CT6 |
| حداقل ضخامت دیواره | ≥ 1.5 میلی متر | ≥ 0.5 میلی متر |
| هزینه ابزار | پایین تر | بالاتر |
| هزینه واحد در حجم | پایین تر | بالاتر |
| وزن قطعه معمولی | 0.05-50 کیلوگرم | 0.01-20 کیلوگرم |
| بهترین مناسب برای | قطعات صنعتی، ساختاری و سیال | هوا فضا، پزشکی، قطعات با دقت بالا |
انتخاب بین این دو فرآیند به ندرت یک موضوع ترجیحی است - این انتخاب توسط محکم ترین تحمل یا صاف ترین پرداخت مورد نیاز در قسمت تمام شده انجام می شود. برای قطعاتی که Ra 6.3 میکرومتر و CT6 قابل قبول هستند، ریختهگری شیشه آب، هدف کیفی را با هزینهای کمتر ارائه میدهد. در مواردی که Ra 3.2 میکرومتر یا بهتر مورد نیاز است - مانند سوراخهای قرقره هیدرولیک، ایمپلنتهای جراحی یا ایرفویلهای توربین - ریختهگری سرمایهگذاری سل سیلیس مشخصات مناسبی است.
ریخته گری شیشه آب در مقابل ریخته گری شن و ماسه: درک مرحله بالا
ریختهگری شن و ماسه رایجترین فرآیند ریختهگری در جهان از نظر حجمی است، اما موقعیت بسیار متفاوتی از ریختهگری شیشههای آبی در طیف کیفیت دارد. برای بسیاری از خریداران صنعتی، تصمیم گیری بین ریخته گری شن و ماسه و قطعات ریخته گری شیشه آب، انتخاب تجاری مهم تری است.
ریخته گری شن و ماسه قطعاتی با تحمل ابعادی CT10-CT13 و پوشش های سطحی معمولاً در محدوده Ra 25-100 میکرومتر تولید می کند. این ریختهگریهای ناهموار اغلب برای رسیدن به ابعاد نهایی نیاز به ماشینکاری گسترده دارند - 3 تا 8 میلیمتر در هر سطح. ابزارسازی الگو ارزان است، اما زمانی که هزینه کل مالکیت محاسبه میشود (شامل ماشینکاری، ضایعات و کار تکمیلی)، ریختهگری شن و ماسه مزیت اقتصادی خود را برای قطعات با پیچیدگی متوسط بالای تقریباً 500 تا 1000 واحد سالانه از دست میدهد.
در مقابل، قطعات ریختهگری شیشههای آبی با پوشش سطحی Ra 6.3-12.5 میکرومتر و دقت ابعادی CT5-CT7 میرسند، که اغلب تنها به 0.5-1.5 میلیمتر ماشینکاری روی سطوح جفتگیری حیاتی نیاز دارند. برای بدنه شیر، پروانههای پمپ و اجزای براکت که در آن چندین سطح میتوانند در شرایط ریختهگری باقی بمانند، هزینه کل تحویل به ازای هر قطعه اغلب با ریختهگری شیشههای آبی کمتر از ریختهگریهای ماسهای خشن است که نیاز به ماشینکاری ثانویه سنگین دارند.
صنایع و کاربردهای قطعات ریخته گری شیشه آب
تطبیق پذیری فرآیند ریخته گری شیشه آب - از نظر محدوده مواد و هندسه قابل دستیابی - قطعات ریخته گری شیشه آب را به اجزای استاندارد در طیف گسترده ای از صنایع تبدیل کرده است.
تولید پمپ و شیر
ریختهگری شیشه آب فرآیند انتخابی برای اکثر محفظههای پمپ صنعتی، پروانهها، دیفیوزرها و بدنههای شیر است که در فولاد ضد زنگ، فولاد کربن و آلیاژهای دوبلکس تولید میشوند. این فرآیند به آسانی گذرگاههای جریان داخلی پیچیده محفظههای پمپ گریز از مرکز، الزامات ابعادی سخت بدنههای دروازه، کره و بدنه شیر توپی، و نیازهای مواد شیمیایی تهاجمی و خدمات با دمای بالا را برآورده میکند.
تجهیزات پتروشیمی و پالایشگاهی
ریختهگریهای شیشهای آب آلیاژی مقاوم در برابر حرارت در بخاریهای پالایشگاه، اجزای کراکر کاتالیزوری، پایههای لولههای اصلاحکننده و سختافزار کارخانه گوگرد استفاده میشوند. توانایی این فرآیند برای ریختهگری HK40، HH و گریدهای مشابه با کروم بالا و مقاوم در برابر حرارت با نیکل بالا به اشکال پیچیده با دقت ابعادی و کیفیت سطح کافی برای این بخش حیاتی است.
خودرو و ماشین آلات سنگین
ریخته گری های ساختاری و عملکردی با پیچیدگی متوسط در فولاد کربنی و فولاد کم آلیاژ بر بخش خودرو و ماشین آلات عمومی تسلط دارند. براکتهای موتور، اجزای انتقال، منیفولدهای هیدرولیک، قطعات اتصال تعلیق و وسایل ابزار به طور معمول به عنوان قطعات ریختهگری شیشه آب تولید میشوند که ترکیبی از استحکام، دقت ابعادی و اقتصاد تولید مطلوبتر است.
تولید برق
اجزای توربین بخار، اتصالات دیگ بخار، فلنجهای لوله و قطعات سیستم برگشت میعانات اغلب به ریختهگری شیشههای آب در گریدهای فولادی آلیاژی مانند WC6 (1.25Cr-0.5Mo) و WC9 (2.25Cr-1Mo) نیاز دارند که استحکام در دمای بالا را با مقاومت خزشی قابل قبول ترکیب میکنند. این فرآیند هم پیچیدگی هندسی و هم نیازهای مشخصات مواد این بخش را بدون هزینه بالای ریخته گری سل سیلیس برآورده می کند.
کشتی سازی و تجهیزات دریایی
اجزای نیروی محرکه دریایی، اتصالات سکان، صافیهای آب دریا و سختافزار سکوی دریایی در فولادهای ضد زنگ دوبلکس و برنز نیکل-آلومینیوم معمولاً بهعنوان ریختهگری شیشه آب تولید میشوند. انعطاف پذیری آلیاژ فرآیند به ویژه در این بخش ارزشمند است، جایی که انتخاب مواد به شدت توسط انجمن های طبقه بندی مانند Lloyd's Register، DNV-GL و ABS مشخص شده است.
فرآوری مواد غذایی و تجهیزات دارویی
تجهیزات فرآیند بهداشتی - سر پمپ ها، تیغه های همزن، مخازن اختلاط و اتصالات خط لوله - در فولاد ضد زنگ 316L یک برنامه رو به رشد برای ریخته گری شیشه آب است. در حالی که پرداخت سطحی به صورت ریخته گری نیاز به پرداخت الکتریکی یا پرداخت مکانیکی دارد تا استانداردهای تمیزپذیری را برآورده کند، خروجی شکل نزدیک به شبکه و دقت مواد این فرآیند را از نظر اقتصادی برای این بخش جذاب می کند.
دستورالعمل های طراحی برای قطعات ریخته گری شیشه آب
دستیابی به بهترین نتایج از ریختهگری شیشههای آبی مستلزم آن است که طراحان مجموعهای از دستورالعملهای اثباتشده در ریختهگری را رعایت کنند که پر شدن قالب را تسهیل میکند، غلظت تنش را به حداقل میرساند و امکان حذف کارآمد پوسته را فراهم میکند.
- یکنواختی ضخامت دیوار: در صورت امکان، بخش های یکنواخت دیوار را هدف بگیرید. انتقال ناگهانی از مقاطع ضخیم به نازک باعث تخلخل انقباض و پارگی داغ می شود. از مخروطی ها یا فیله های تدریجی حداقل 1.5× اختلاف ضخامت دیوار استفاده کنید.
- حداقل ضخامت دیواره: با حداقل دیواره 2-3 میلی متر برای آلیاژهای فولادی و 3-4 میلی متر برای آلیاژهای مقاوم در برابر حرارت طراحی کنید تا از مقاومت پرشدن و نفوذ پوسته مطمئن شوید.
- زوایای پیش نویس: سطوح خارجی برای تسهیل برداشتن پوسته از بادکش 0.5-1 درجه بهره می برند. هسته های داخلی ممکن است به پیش نویس 1-3 درجه نیاز داشته باشند. برخلاف ریختهگری شن و ماسه، ریختهگری سرمایهگذاری شیشههای آبی اغلب میتواند در صورت لزوم روی سطوح خارجی با کشش صفر طراحی شود.
- شعاع و فیله: شعاع داخلی حداقل 1.5 میلی متر و ترجیحاً 3 میلی متر از ترک خوردن پوسته در گوشه های تیز جلوگیری می کند و عوامل تمرکز تنش را در ریخته گری تمام شده کاهش می دهد.
- موجودی ماشینکاری: 0.5 تا 2 میلی متر مجاز ماشینکاری روی سطوحی که نیاز به مشخصات تکمیلی ابعادی یا سطحی محکم دارند، مشخص کنید. برای سطوح غیر بحرانی به صورت ریختهگری شده، معمولاً امکان ماشینکاری صفر وجود دارد.
- مناطق بحرانی تخلخل: سطوحی را که نیاز به سفتی فشار دارند (برای مهار سیال) در اوایل مرحله طراحی شناسایی کنید. این نواحی باید طوری قرار بگیرند که امکان تغذیه موثر فلز انجماد از یک رایزر یا دروازه را فراهم کنند و ممکن است برای سختترین درجهبندی فشار، به HIP (پرس ایزواستاتیک داغ) پس از درمان نیاز داشته باشند.
- آندرکات و پیچیدگی: برخلاف ریختهگری شن و ماسه، ریختهگری سرمایهگذاری شیشه آب میتواند زیربرهای محدود و گذرگاههای داخلی را در خود جای دهد که به مجموعههای هستهای پیچیده در ریختهگری شن و ماسه نیاز دارد - یکی از مزیتهای هندسی کلیدی این فرآیند.
کنترل کیفیت برای قطعات ریخته گری شیشه آب
ریختهگریهای معتبر یک سیستم مدیریت کیفیت چند مرحلهای را برای تولید ریختهگری شیشه آبی اعمال میکنند که معمولاً بر اساس ISO 9001 و برای کاربردهای حیاتی، استانداردهای خاص بخش اضافی مانند PED 2014/68/EU، ASME B16.34 یا API 6D ساخته شده است.
تایید ترکیب شیمیایی
بارهای آلیاژ ورودی و نمونههای ملاقه با طیفسنجی انتشار نوری (OES) یا فلورسانس اشعه ایکس (XRF) برای تأیید انطباق با شیمی آلیاژ مشخص قبل از ریختن آنالیز میشوند. گواهی های حرارتی که ترکیب آلیاژ را از مواد خام تا ریخته گری نهایی ردیابی می کند، به عنوان یک رکورد کیفیت اجباری در اکثر زنجیره های تامین صنعتی حفظ می شود.
تست مکانیکی
نمونههای کششی که از بلوکهای آزمایشی ریختهگری جداگانه ماشینکاری شدهاند - که از همان حرارت ریختهگریهای تولیدی ریخته میشوند - برای استحکام کششی نهایی، استحکام تسلیم، ازدیاد طول و انرژی ضربه (چارپی) آزمایش میشوند. تست سختی (برینل یا راکول) مستقیماً روی قطعات ریخته گری به عنوان یک بررسی کنترل فرآیند سریع انجام می شود.
آزمایش غیر مخرب
بسته به بحرانی بودن کاربرد، قطعات ریختهگری شیشه آب ممکن است تحت بازرسی بصری و ابعادی، آزمایش نفوذ مایع (PT) برای عیوب سطحی، آزمایش ذرات مغناطیسی (MT) برای نقصهای سطح نزدیک در آلیاژهای فرومغناطیسی، آزمایش رادیوگرافی (RT) برای تخلخل و انقباض داخلی، و در ضخامتدهی دستگاه فراصوت (UT) برای تستهای فرعی برش داده شوند.
بازرسی ابعادی
ماشینهای اندازهگیری مختصات (CMM) یا اسکنرهای سهبعدی با نور ساختاری برای تأیید ابعاد بحرانی در برابر تلورانسهای ترسیمی استفاده میشوند. گزارشهای بازرسی مقاله اول و طرحهای نمونهبرداری کنترل فرآیند آماری (SPC) از ثبات ابعادی در سراسر دورههای تولید اطمینان میدهند.
پرس ایزواستاتیک داغ (HIP) ریخته گری را با استفاده از اتمسفر آرگون خنثی به دمای بالا (معمولاً 900 تا 1200 درجه سانتیگراد برای فولاد) و فشار ایزواستاتیک (100-200 مگاپاسکال) سوژه می کند. این فرآیند فرو می ریزد و ریز تخلخل های داخلی و حفره های انقباض را بهبود می بخشد، به طور چشمگیری عمر خستگی، چقرمگی ضربه و یکپارچگی فشار را بهبود می بخشد. HIP به طور فزاینده ای برای ریخته گری شیشه آب مورد استفاده در محفظه پمپ های فشار بالا، بدنه شیرهای دارای رتبه بالاتر از کلاس ANSI 600 و تجهیزات زیر دریا مشخص می شود.
گزینه های تصفیه سطح برای قطعات ریخته گری شیشه آب
سطح ریختهگری شده قطعات ریختهگری شیشه آب - معمولاً Ra 6.3-12.5 میکرومتر - را میتوان از طریق طیف وسیعی از فرآیندهای تصفیه سطح ارتقا داد تا ظاهر، مقاومت در برابر خوردگی یا الزامات عملکردی را برآورده کند:
- شات بلاست: درمان استاندارد پس از ریخته گری که رسوب را از بین می برد و سطح مات یکنواختی ایجاد می کند. چسبندگی رنگ را بهبود می بخشد و زبری سطح را تا حدود 3.2-6.3 میکرومتر Ra بهبود می بخشد.
- الکترو پولیش: حذف الکتروشیمیایی ناهنجاریهای سطحی در ریختهگری فولاد ضد زنگ، دستیابی به Ra 0.4-1.6 میکرومتر. برای کاربردهای غذایی، دارویی و نیمه هادی ضروری است.
- غیرفعال سازی: درمان با اسید سیتریک یا اسید نیتریک ریخته گری فولاد ضد زنگ برای به حداکثر رساندن لایه اکسید کروم غیرفعال و بهینه سازی مقاومت در برابر خوردگی. یک الزام استاندارد در اکثر مشخصات مواد غذایی و فرآیندهای شیمیایی.
- رنگ آمیزی و پوشش پودری: برای محافظت در برابر خوردگی محیطی برای فولاد کربنی و ریخته گری فولاد کم آلیاژ استفاده می شود. سیستم های پرایمر غنی از اپوکسی، پلی اورتان و روی معمولاً مشخص می شوند.
- گالوانیزه گرم: پوشش روی برای ریخته گری فولاد کربنی که نیاز به حفاظت طولانی مدت در برابر خوردگی جوی یا زیرزمینی بدون هزینه آلیاژ فولاد ضد زنگ دارد.
- آبکاری کروم سخت: برای سایش سطوح بر روی وسایل ابزار و اجزای ماشین برای افزایش عمر مفید استفاده می شود.
- نیتریدینگ و کربورسازی: سخت شدن سطح ترموشیمیایی برای چرخ دنده ها، بادامک ها و اجزای حساس به سایش ریخته گری شده در گریدهای فولاد آلیاژی مناسب.
ملاحظات تدارکات و منابع
انتخاب تامین کننده قطعات ریخته گری شیشه آب به طور قابل توجهی بیشتر از مقایسه قیمت های واحد است. هزینه کل مالکیت و مشخصات ریسک رابطه عرضه بر اساس قابلیت ریخته گری، بلوغ سیستم کیفیت، موقعیت جغرافیایی و شفافیت زنجیره تامین شکل می گیرد.
چین بزرگترین تامین کننده جهانی قطعات ریخته گری شیشه آب است و چندین هزار کارخانه ریخته گری - متمرکز در استان هایی مانند شاندونگ، جیانگ سو، ژجیانگ و لیائونینگ - قطعات را برای صادرات به خریداران آمریکای شمالی، اروپا و آسیا و اقیانوسیه تولید می کند. صنعت ریخته گری هند که در گجرات، ماهاراشترا و تامیل نادو متمرکز است، جایگزین رقابتی، به ویژه برای فولاد کربنی و فولاد ضد زنگ در آلیاژهای استاندارد ASTM و BS است.
عوامل اصلی بررسی دقیق هنگام واجد شرایط بودن تامینکننده قطعات ریختهگری شیشه آب عبارتند از گواهینامه کیفیت شخص ثالث (ISO 9001، PED، ASME "U" مهر)، قابلیت آزمایشگاه متالورژی، عملیات حرارتی داخلی، شواهدی از آزمایشهای مکانیکی و NDT، ظرفیت ارتباط مهندسی به زبان انگلیسی، و ظرفیتهای صادراتی تدارکاتی تثبیت شده با REACH. الزامات
مشخصات محیطی و پایداری
فرآیند ریختهگری شیشه آب از چندین جنبه نسبت به بسیاری از فناوریهای ریختهگری رقیب، مشخصات محیطی مطلوبتری دارد. سیلیکات سدیم یک اتصال دهنده غیر آلی و غیر سمی بدون انتشار ترکیبات آلی فرار (VOC) است - یک مزیت قابل توجه نسبت به فرآیندهای ریخته گری شن و ماسه با پیوند رزین که از چسب های فوران یا فنلی استفاده می کنند. موم مورد استفاده در الگوسازی به طور معمول از طریق موم زدایی اتوکلاو با بخار بازیافت و بازیافت می شود و نرخ بازیابی معمولاً بیش از 90٪ است.
چالش اصلی مدیریت زیست محیطی، دفع یا بازیافت مواد پوسته مصرف شده - مخلوطی از کربنات سدیم، سیلیس و سنگدانه های نسوز است. ریخته گری های پیشرفته پوسته مصرف شده را برای استفاده به عنوان پر کردن جاده، مصالح ساختمانی یا خوراک مواد خام سرامیکی بازیابی می کنند. مصرف آب در ساختمان پوسته و تمیز کردن پس از ریخته گری یک پارامتر مدیریت شده تحت سیستم های مدیریت زیست محیطی ISO 14001 است که به طور فزاینده ای توسط کارخانه های ریخته گری شیشه آب ردیف 1 پذیرفته شده است.
سوالات متداول در مورد قطعات ریخته گری شیشه آب
ریختهگری شیشه آب نوعی ریختهگری موم گمشده (سرمایهگذاری) است - هر دو فرآیند از یک الگوی مومی استفاده میکنند که قبل از ریختن فلز از قالب پوسته سرامیکی ذوب میشود. تمایز در چسب پوسته نهفته است: ریخته گری شیشه آب از سیلیکات سدیم سخت شده توسط CO2 استفاده می کند، در حالی که ریخته گری معمولی از موم گم شده یا سل سیلیس از سیلیس کلوئیدی خشک شده در شرایط محیطی استفاده می کند. ریخته گری شیشه آب سریع تر و ارزان تر است. ریخته گری سل سیلیس سطح ریزتر و تحمل های محکم تر را ارائه می دهد.
بله. گذرهای داخلی ساده را می توان توسط خود الگوی موم شکل داد - هندسه موم توخالی به فضای خالی داخلی در ریخته گری تمام شده تبدیل می شود. برای هندسه های پیچیده داخلی، هسته های سرامیکی (ساخته شده از سیلیس یا آلومینا) را می توان قبل از ساخت پوسته در مجموعه موم قرار داد. این قابلیت یک مزیت بزرگ نسبت به ریخته گری شن و ماسه برای قطعات داخلی شیر پیچیده، معابر پروانه پمپ و منیفولدهای هیدرولیک است.
برای قطعات جدید که نیاز به ابزارآلات دارند، زمان سرب معمولاً 20 تا 35 روز برای ساخت ابزارآلات و سپس 15 تا 25 روز برای ریختهگری تولید، تکمیل، بازرسی و حمل و نقل است - که در مجموع 5 تا 10 هفته از سفارش تا تحویل است. برای سفارشهای تکراری در مورد ابزار دقیق، زمان تولید معمولاً 15 تا 25 روز قبل از کار است، به اضافه زمان حمل و نقل.
MOQ بسته به ریخته گری و پیچیدگی قطعه متفاوت است، اما معمولاً در محدوده 50 تا 200 قطعه برای سفارشات ابزار جدید است. برخی از تامین کنندگان مقادیر کمتری - حتی تک نمونه های اولیه - را برای مشتریان ثابت یا قطعات با ارزش بالا می پذیرند. هزینه ابزار ثابت به این معنی است که اقتصاد هر واحد به طور قابلتوجهی با افزایش مقدار بهبود مییابد، با نقطه تقاطع در مقابل میله ماشینکاری شده معمولاً بسته به هندسه قطعه در 100 تا 500 قطعه رخ میدهد.
نیازهای عملیات حرارتی به آلیاژ و کاربرد بستگی دارد. ریخته گری های کربن و فولاد کم آلیاژ معمولاً نرمال می شوند، آنیل می شوند، یا خاموش می شوند و برای برآوردن خواص مکانیکی مشخص شده، تمپر می شوند. ریخته گری فولاد ضد زنگ معمولاً محلول آنیلینگ را دریافت می کند. عملیات حرارتی معمولا در ریخته گری انجام می شود و باید به صراحت در سفارش خرید همراه با گواهینامه های مکانیکی مورد نیاز مشخص شود. گواهیهای آزمایشی (MTRs/گواهیهای آسیاب) که چرخه عملیات حرارتی و خواص حاصل از آن را مستند میکند، همیشه باید درخواست شود.
بله. ریخته گری های شیشه آب به طور معمول ریخته گری هایی را تولید می کنند که دارای گواهی ASTM A216 (WCB، WCC)، ASTM A217 (WC6، WC9، C12A)، ASTM A351 (CF8، CF8M، CF3M)، ASTM A352، EN 1563، و بسیاری از استانداردهای بین المللی تمام آلیاژی هستند. انطباق از طریق گزارشهای آزمایش آسیاب (MTRs) شامل ترکیب شیمیایی، نتایج آزمایشهای مکانیکی و سوابق عملیات حرارتی، که قابل تحویل استاندارد برای تدارکات صنعتی هستند، مستند میشود.
پرداخت سطح باید با استفاده از مقادیر Ra (میانگین زبری حسابی بر حسب میکرومتر) در نقشه مهندسی، ارجاع به سطوح خاص یا نمادهای زبری سطح بر اساس ISO 1302 یا ASME Y14.36 مشخص شود. رادیوم ریخته گری معمولی برای ریخته گری شیشه آب 6.3-12.5 میکرومتر است. در صورت نیاز به پرداخت های ریزتر، هدف Ra و روش قابل قبول پس از پردازش (شات بلاست، سنگ زنی، پولیش الکتریکی) را مشخص کنید تا ریخته گری بتواند هزینه و بر این اساس پردازش کند.
قطعات ریخته گری شیشه آب جایگاه مهمی را در بازار جهانی ریخته گری دقیق اشغال می کنند - کیفیت سطح و دقت ابعادی را به مراتب بالاتر از ریخته گری شن و ماسه با کسری از هزینه ریخته گری سرمایه گذاری سیلیس ارائه می دهند. تطبیق پذیری این فرآیند در طیف وسیعی از آلیاژها (فولادهای کربنی، فولادهای ضد زنگ، آلیاژهای دوبلکس، گریدهای مقاوم در برابر حرارت و فلزات غیرآهنی)، مناسب بودن آن برای حجم تولید متوسط به بالا، و توانایی آن برای تولید هندسههای پیچیده نزدیک به توری شکل که به حداقل رساندن ماشینکاری به روش پیشفرض توسط انسان ساخته شده است.
برای مهندسانی که قطعات پمپ ها، شیرها، مخازن تحت فشار، تجهیزات پتروشیمی، سیستم های تولید برق و ماشین آلات سنگین را مشخص می کنند، قطعات ریخته گری شیشه آب ترکیبی قانع کننده از آزادی هندسی، محدوده مواد، دقت ابعادی و کارایی هزینه را ارائه می دهند. موفقیت در تامین منابع و طراحی این قطعات به درک روشنی از تلورانس های قابل دستیابی، مشخصات مواد و سطح مناسب و صلاحیت دقیق تامین کننده بستگی دارد - عواملی که در صورت مدیریت موثر، قطعات ریخته گری شیشه آب را به پایه ای قابل اعتماد برای طراحی و تولید محصولات صنعتی تبدیل می کنند.