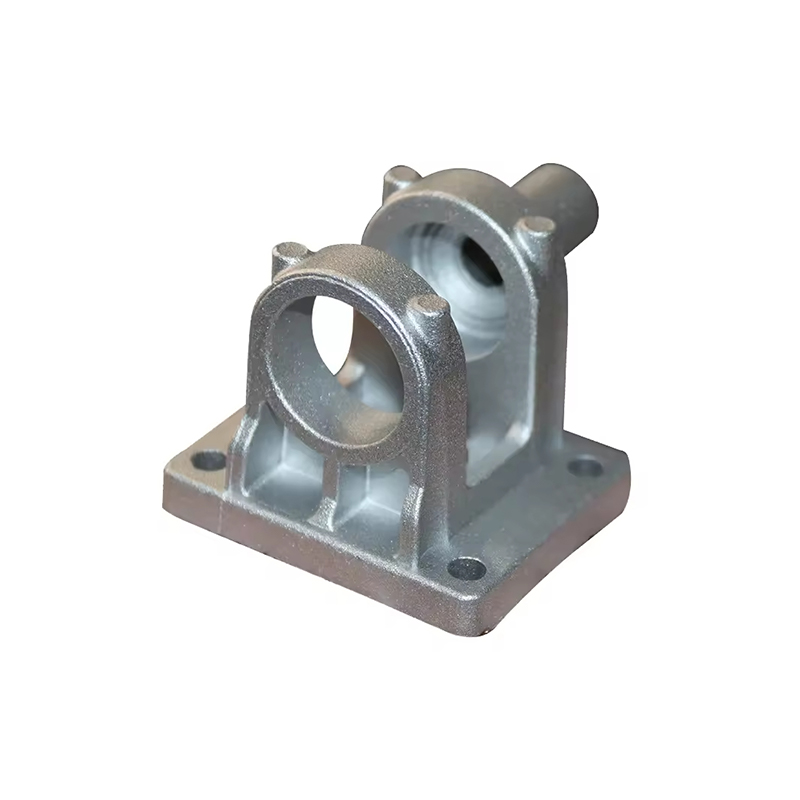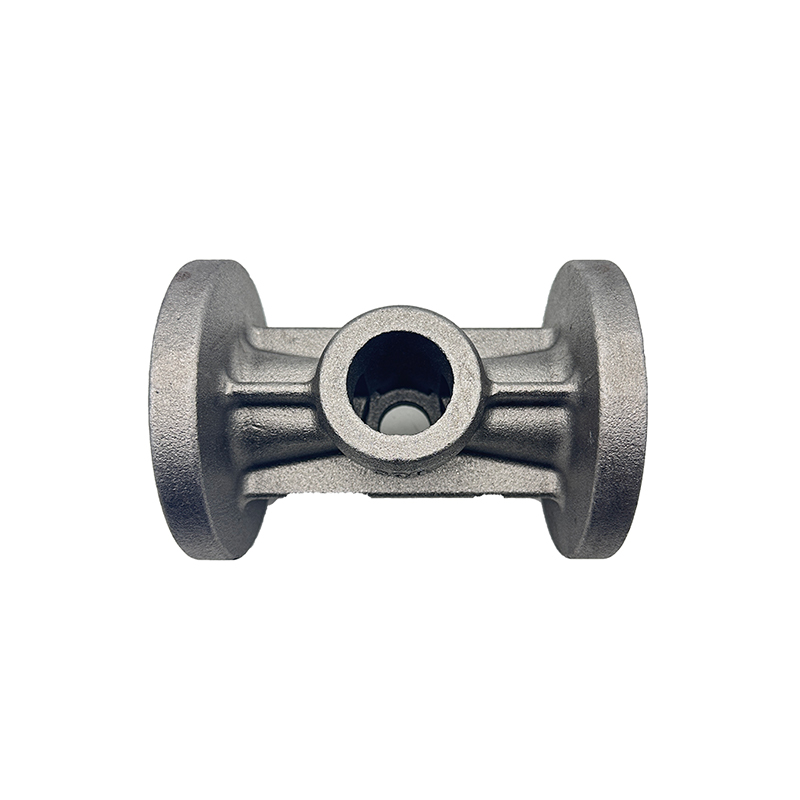
A دایکستینگ هیت سینک یک جزء مدیریت حرارتی است که با تزریق فلز مذاب - که معمولاً یک آلیاژ آلومینیوم است - در قالب فولادی با مهندسی دقیق تحت فشار بالا تولید می شود. قالب تمام ویژگی های هندسی قطعه تمام شده را مشخص می کند: پایه، آرایه باله، باس های نصب، و هر ویژگی ساختاری یا الکتریکی یکپارچه. هنگامی که فلز جامد می شود و قالب باز می شود، سینک حرارتی حاصل از نظر هندسی به شکل نهایی خود نزدیک می شود و قبل از استفاده نیاز به ماشینکاری ثانویه کمی دارد یا اصلا نیازی به ماشین کاری ندارد.
هیت سینک ها به طور کلی با دور کردن انرژی حرارتی از یک جزء مولد گرما - یک ترانزیستور قدرت، CPU، ماژول LED یا کنترل کننده موتور - کار می کنند و آن انرژی را به هوای اطراف یا سیال خنک کننده پخش می کنند. یک هیت سینک ریخته گری دایکاست از طریق هدایت حرارتی ذاتی آلیاژ فلزی خود و از طریق سطح بزرگ ایجاد شده توسط ساختارهای باله آن، که تماس بین جزء و محیط خنک کننده محیط را به حداکثر می رساند، به این امر دست می یابد.
دایکاست یکی از چندین روش تولیدی است که برای تولید هیت سینک استفاده میشود - روشهای دیگر شامل اکستروژن، اسکیت کردن، آهنگری، و ساخت بالههای چسبانده شده است - اما به دلیل توانایی آن در تولید هندسههای پیچیده سهبعدی در حجم بالا و با قوام قسمت به قطعه عالی، موقعیت متمایز را اشغال میکند. در جایی که اکستروژن محدود به مقاطع دو بعدی یکنواخت است، ریخته گری می تواند باله هایی تولید کند که از نظر ارتفاع، گام و جهت گیری در یک جزء متفاوت هستند، براکت های نصب و کانال های داخلی را یکپارچه می کنند، و زیر برش ها و ویژگی های توخالی را در خود جای می دهند که اکسترود کردن آنها غیرممکن است.
فرآیند ریخته گری قالب برای هیت سینک ها
درک نحوه عملکرد ریخته گری به توضیح قابلیت ها و محدودیت های هیت سینک های تولید شده از این طریق کمک می کند. این فرآیند در چندین مرحله به خوبی تعریف شده آشکار می شود.
طراحی و آماده سازی قالب
پایه و اساس هر هیت سینک ریخته گری قالب فولادی است که به آن قالب نیز می گویند. از دو نیمه تشکیل شده است: پوشش نیمی از مرگ ، که یک وجه از جزء را تشکیل می دهد و اجکتور نیمه می میرند ، که دیگری را تشکیل می دهد و حاوی پین های اجکتوری است که برای بیرون راندن ریخته گری تمام شده پس از انجماد استفاده می شود. خطی که دو نیمه به هم می رسند به عنوان خط جداکننده شناخته می شود و محل آن باید با دقت توسط طراح ابزار انتخاب شود تا اطمینان حاصل شود که ریخته گری تمام شده به طور تمیز از نیمه پوشش می لغزد و هنگام باز شدن قالب در نیمه اجکتور باقی می ماند.
خود قالب معمولاً از H13 سخت شده یا فولاد ابزار مشابهی ساخته میشود که قادر به تحمل هزاران چرخه تزریق با فشار بالا و دمای بالا است. طراحی یک قالب برای یک هیت سینک پیچیده - با باله های نازک زیاد، تلورانس های نزدیک و ویژگی های یکپارچه - یک کار مهندسی مهم است. طراحی قالب باید مسیرهای جریان فلزی، موقعیت کانال خنککننده درون قالب، محلهای گیت و رانر و ترتیبات تهویه را در نظر بگیرد تا هوای محبوس شده در طول تزریق خارج شود.
ذوب و تزریق فلز
هنگامی که قالب آماده می شود و تحت فشار هیدرولیک بالا بسته می شود، آلیاژ آلومینیوم مذاب - که در دمایی معمولاً بین 620 درجه سانتیگراد تا 700 درجه سانتیگراد بسته به آلیاژ نگهداری می شود - با فشارهای بین 10 تا 175 مگاپاسکال (1500 تا 25 psiium برای آلومینیم) به داخل حفره قالب تزریق می شود. این فشار تزریق بالا، فلز مذاب را مجبور میکند تا قبل از اینکه زمان جامد شدن داشته باشد، تمام جزئیات حفره قالب، از جمله بالههای نازک و ویژگیهای کوچک را پر کند.
دو نوع اصلی از فرآیند دایکاست مربوط به تولید هیت سینک وجود دارد:
- ریخته گری اتاق گرم: مکانیسم تزریق در مخزن فلز مذاب غوطه ور است. این روش سریعتر است و برای آلیاژهای با نقطه ذوب پایین مانند روی مناسب است. برای آلومینیوم مناسب نیست، که به اجزای غوطه ور آسیب می رساند.
- ریخته گری اتاق سرد: برای آلومینیوم و سایر آلیاژهای با ذوب بالاتر استفاده می شود. فلز مذاب برای هر شات به طور جداگانه در محفظه تزریق ریخته می شود. اگرچه کمی کندتر از محفظه گرم است، اما فشارهای مورد نیاز برای ریخته گری آلومینیومی را به دست می آورد و فرآیند استاندارد برای هیت سینک های آلومینیومی است.
انجماد، بیرون ریختن و پیرایش
پس از تزریق، فلز به سرعت در عرض چند ثانیه جامد می شود زیرا گرما را به قالب فولادی خنک شده منتقل می کند. سپس قالب باز می شود و صفحه پین اجکتور همه پین های اجکتور را به طور همزمان با نیروی مساوی به حرکت در می آورد و ریخته گری را به طور تمیز و بدون اعوجاج از نیمه اجکتور خارج می کند. قرار دادن دقیق پین اجکتور ضروری است: پینهایی که بهطور نامناسب قرار گرفتهاند میتوانند آثار شاهدی را بر روی سطح سینک گرما بگذارند یا باعث ایجاد فشار موضعی شوند که بالههای نازک را در حین پرتاب تغییر شکل دهد.
قسمت پرتاب شده همچنان اسپرو (فلز جامد شده در گیت تزریق)، رانرها و هرگونه مواد سرریز را از سیستم تهویه حمل می کند. قبل از اینکه هیت سینک به سمت عملیات ثانویه حرکت کند، اینها با پیرایش - چه در یک دستگاه پرس اختصاصی یا با دست - حذف می شوند. برخی از فلاش (پره های نازک فلزی در خط جدایی) نیز ممکن است نیاز به برداشتن داشته باشند.
عملیات ثانویه
بسته به نیازهای کاربرد، سینک های حرارتی دایکاست ممکن است تحت عملیات ماشینکاری ثانویه قرار گیرند تا به تلورانس های سخت تری در ابعاد بحرانی دست یابند - مانند صافی سطح نصب که با قطعه الکترونیکی تماس می گیرد - که به طور قابل اعتمادی در شرایط ریخته گری قابل نگهداری نیست. حفاری، ضربه زدن و آسیاب کردن عملیات ثانویه رایج هستند. در تولید با حجم بالا، این مراحل ثانویه اغلب بر روی مراکز ماشینکاری CNC در راستای سلول دایکاست انجام می شود و زمان چرخه را کوتاه نگه می دارد.
مواد مورد استفاده در هیت سینک های ریخته گری دایکاست
انتخاب آلیاژ یکی از مهم ترین تصمیمات در طراحی هیت سینک ریخته گری دایکاست، زیرا مستقیما بر هدایت حرارتی، قابلیت ریخته گری، استحکام مکانیکی و وزن حاکم است.
آلیاژهای آلومینیوم: انتخاب غالب
آلیاژهای آلومینیوم اکثریت غرقکنندههای حرارتی دایکاست را تشکیل میدهند، به دلایلی ترکیبی: هدایت حرارتی ذاتی آلومینیوم، چگالی کم آن (تقریباً یک سوم فولاد)، لایه اکسید طبیعی آن که در برابر خوردگی مقاومت میکند، قابلیت ریختهگری عالی آن در دماهای تجاری قابل دستیابی، و در دسترس بودن و بازیافت بودن آن. دو آلیاژ آلومینیوم که معمولاً برای هیت سینک های ریخته گری دایکاست مشخص می شوند عبارتند از:
| آلیاژ | هدایت حرارتی | ویژگی های کلیدی | بهترین مناسب برای |
|---|---|---|---|
| A380 | ~96 W/m·K | آلیاژ ریخته گری همه منظوره؛ سیالیت عالی، پایداری ابعادی و ماشین کاری. مقاومت در برابر خوردگی خوب؛ آندایزینگ و پوشش پودری را می پذیرد | لوازم الکترونیکی مصرفی، محفظه های LED، قطعات خودرو، تجهیزات مخابراتی |
| ADC12 (A383) | ~92–96 W/m·K | محتوای سیلیکون بالا سیالیت عالی را برای هندسه های دیواره نازک و پیچیده می دهد. استحکام مکانیکی کمی کمتر از A380؛ محبوب در زنجیره های تامین ژاپن و آسیا | هیت سینک های دیوار نازک پیچیده، لوازم الکترونیکی مصرفی، لوازم جانبی کامپیوتر |
| A356 / A357 | ~151-160 W/m·K | هدایت حرارتی به طور قابل توجهی بالاتر از A380. به جای ریخته گری فشار بالا به ریخته گری فشار کم یا گرانشی نیاز دارد. قابل عملیات حرارتی | کاربردهای حرارتی با کارایی بالا که در آنها رسانایی اولویت است |
| آلیاژهای روی (زمک) | ~110 W/m·K | چگالی بالاتر از آلومینیوم؛ پرداخت سطح بسیار خوب و دقت ابعادی؛ نقطه ذوب پایین مناسب ریخته گری در اتاق گرم. سنگین تر از معادل های آلومینیومی | اجزای کوچک و بسیار دقیق؛ برنامه هایی که وزن آن ها اهمیت کمتری دارد |
شایان ذکر است که یک مبادله ذاتی در آلیاژهای ریخته گری آلومینیومی وجود دارد: محتوای سیلیکونی که به A380 و ADC12 قابلیت ریخته گری و سیالیت عالی آنها را می دهد همچنین هدایت حرارتی آنها را در مقایسه با آلیاژهای فرفورژه یا گرانشی کاهش می دهد. آلومینیوم خالص دارای رسانایی حرارتی تقریباً 237 W/m·K است. آلیاژ دایکاست A380 تنها حدود 96 W/m·K را بدست می آورد. مهندسانی که به رسانایی بالاتر نیاز دارند، گاهی اوقات A356.0 تولید شده توسط ریخته گری فشار پایین یا ریخته گری ثقلی را مشخص می کنند و فرآیند کندتر و تا حدودی گرانتر را در ازای عملکرد حرارتی برتر می پذیرند.
مواد در حال ظهور
تحقیقات مداوم مواد در حال گسترش گزینه های موجود برای طراحان سینک حرارتی است. مواد کامپوزیتی حاوی ذرات سرامیکی یا الیاف کربن برای کاربردهایی که هم به رسانایی حرارتی بالا و هم وزن کم فراتر از آن چیزی که آلیاژهای آلومینیوم استاندارد می توانند ارائه کنند نیاز دارند، مورد بررسی قرار می گیرند. نانوکامپوزیتهای تقویتشده با گرافن یک جهت تحقیقاتی طولانیمدت را نشان میدهند، با پتانسیل پیشرفتهای چشمگیر در هدایت حرارتی در صورتی که بتوانند با موفقیت در فرآیندهای ریختهگری مقیاسپذیر تجاری ادغام شوند.
ملاحظات طراحی برای هیت سینک های ریخته گری دایکاست
آزادی هندسی ریخته گری در مقایسه با اکستروژن قابل توجه است، اما نامحدود نیست. طراحی موثر هیت سینک برای ریخته گری نیاز به بررسی دقیق همزمان عملکرد حرارتی، قابلیت ساخت و یکپارچگی مکانیکی دارد.
هندسه و چگالی باله
پره ها مکانیسم اولیه ای هستند که توسط آن یک هیت سینک مساحت سطح موثر خود را افزایش می دهد. در یک هیت سینک دایکاست، پرهها را میتوان در جهتهای متعددی قرار داد، از نظر ارتفاع و ضخامت در سرتاسر قطعه متفاوت، و در پیکربندیهای پین، مستقیم، برش متقاطع یا شعاعی قرار گرفتند که اکسترود کردن آنها غیرممکن است. پارامترهای هندسی کلیدی عبارتند از:
- ارتفاع باله: باله های بلندتر مساحت سطح را افزایش می دهند اما همچنین عمق حفره قالب را افزایش می دهند که پر کردن باله های نازک با فلز مذاب را چالش برانگیزتر می کند و خطر بسته شدن سرد (پر شدن ناقص) یا تخلخل را افزایش می دهد.
- ضخامت باله: بالههای نازکتر، بالههای بیشتری را در واحد عرض (تراکم بالههای بالاتر) و در نتیجه سطح بیشتری ارائه میکنند، اما محدودیتهای عملی پایینتری وجود دارد - معمولاً حدود 1.0 تا 1.5 میلیمتر برای ریختهگری آلومینیومی - که در زیر آن نمیتوان پر کردن قابل اطمینان را تضمین کرد.
- گام باله (فاصله): باله های نزدیکتر سطح را افزایش می دهند اما جریان هوا را بین باله ها محدود می کنند و به طور بالقوه انتقال حرارت همرفتی را کاهش می دهند. گام بهینه بستگی به این دارد که خنککننده همرفتی طبیعی یا جریان هوای اجباری باشد و به سرعت آن جریان هوا بستگی دارد.
- شکل باله: بالههای پین (پایههای استوانهای یا مربعی) در زیر جریان هوای برخوردی از یک فن که مستقیماً نصب شده است، عملکرد خوبی دارند. باله های موازی مستقیم زمانی بهترین عملکرد را دارند که جریان هوا در طول آنها هدایت شود. آرایش باله های شعاعی در هیت سینک های LED گرد که جابجایی طبیعی غالب است رایج است.
ضخامت و صافی پایه
صفحه پایه هیت سینک - بخش جامدی که با جزء مولد گرما تماس می گیرد - باید به اندازه کافی ضخیم باشد تا گرما را از نقطه تماس در سراسر آرایه پره کامل پخش کند، اما نه آنقدر ضخیم که وزن و هزینه مواد غیر ضروری را اضافه کند. ضخامت پایه با توجه به مقاومت پخش حرارتی مورد نیاز و سختی مورد نیاز برای جلوگیری از تاب برداشتن در طول فرآیند ریخته گری دایکست و در حین سرویس تعیین می شود. صاف بودن سطح پایه بسیار مهم است: حتی شکاف های کوچک بین منبع گرما و سینک حرارتی مقاومت حرارتی اضافی قابل توجهی را ایجاد می کند. ماشینکاری CNC سطح نصب پس از ریختهگری اغلب برای اطمینان از صافی بین 0.05-0.1 میلیمتر مشخص میشود.
زوایای پیش نویس
زوایای کششی - مخروطی جزئی اعمال شده بر روی تمام سطوح عمودی حفره قالب - یک نیاز اساسی در فرآیند ریخته گری قالب است. بدون پیش نویس، ریخته گری به دیواره قالب قفل می شود، زیرا جامد می شود و منقبض می شود و خروج آن را غیرممکن می کند یا باعث پارگی قطعه می شود. زوایای کشش استاندارد برای ریخته گری آلومینیوم معمولاً 0.5 تا 2 درجه برای سطوح خارجی و 1 تا 3 درجه برای سطوح داخلی (هسته ها) است. برای پره های هیت سینک، زاویه کشش به این معنی است که باله ها در پایه خود کمی ضخیم تر از نوک خود هستند، که در هر صورت از نظر ساختاری مفید است.
یکنواختی ضخامت دیوار
تغییرات ناگهانی در ضخامت دیواره باعث نرخ انجماد نابرابر می شود که می تواند منجر به تخلخل، حفره های انقباض و تنش های پسماند در ریخته گری شود. هدف طراحان تا حد امکان یکنواخت ضخامت دیوار در سرتاسر قطعه، با استفاده از شعاع های سخاوتمندانه در انتقال ضخامت و اجتناب از بخش های ضخیم جدا شده (که آخرین بخش هایی هستند که سفت می شوند و بنابراین مستعد انقباض هستند) را هدف قرار می دهند. برای هیت سینک، این بدان معنی است که اتصال باله به پایه و هر باس یکپارچه یا پد نصب باید با دقت شعاع شود.
خط جدایی و قرار دادن پین اجکتور
محل خط جدایی هم بر ظاهر سینک حرارتی تمام شده و هم بر دقت ابعاد آن تأثیر می گذارد. علائم فلاش و شاهد در خط جدایی اجتناب ناپذیر است و مکان آنها باید به گونه ای انتخاب شود که تاثیر آن بر سطوح کاربردی به حداقل برسد. علائم پین اجکتور روی سطح هیت سینک به همین ترتیب اجتناب ناپذیر است و موقعیت آنها باید طوری برنامه ریزی شود که روی سطح نصب قطعات یا هر سطحی که در محصول نهایی قابل مشاهده است تأثیر نگذارد.
درمان های سطحی برای سینک های حرارتی ریخته گری دایکاست
سطوح آلومینیومی ریختهگری شده عملکردی هستند، اما میتوانند هم از نظر عملکرد حرارتی و هم از نظر دوام از طریق طیف وسیعی از گزینههای درمان سطح بهبود یابند.
آنودایز
آنودایز is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
توجه: آلیاژ آلومینیوم استاندارد A380 به دلیل محتوای سیلیکون و مس بالایی که دارد، که سطح آنودایز ناهموار، تیره یا خالدار ایجاد می کند، برای آنودایز ایده آل نیست. برای کاربردهایی که نیاز به ظاهر آنودایز شده با کیفیت بالا دارند، باید آلیاژ سیلیکونی کمتری مانند A360 یا ADC1 مشخص شود.
پوشش پودری
پوشش پودری یک پودر پلیمری خشک را به صورت الکترواستاتیک روی سطح سینک حرارتی اعمال می کند، که سپس در یک اجاق پخت می شود تا یک فیلم بادوام و یکنواخت تشکیل شود. از خوردگی خوبی محافظت می کند و طیف گسترده ای از رنگ ها را امکان پذیر می کند. مانند آنودایز، پوشش پلیمری رسانایی حرارتی پایینی دارد، بنابراین ضخامت آن باید به حداقل برسد (معمولاً 60 تا 100 میکرومتر) در سطوح بحرانی حرارتی. پوشش پودری با A380 و سایر آلیاژهای ریخته گری آلومینیوم سازگار است.
شات بلاست و غلت
شات بلاست یا بلاست مهره ای سطح ریخته گری، فلاش باقیمانده را حذف می کند، یکنواختی سطح را بهبود می بخشد و زبری سطح را افزایش می دهد - که به طور جزئی سطح موثر برای انتقال حرارت را افزایش می دهد. Tumbling نتایج مشابهی را برای اجزای کوچکتر پردازش شده در دسته به دست می آورد. این درمان ها اغلب به عنوان یک مرحله آماده سازی قبل از آنودایز یا رنگ آمیزی اعمال می شوند.
آبکاری
در کاربردهایی که نیاز به سختی سطح، هدایت الکتریکی یا خواص زیبایی شناختی خاص دارند، آبکاری با نیکل، کروم یا سایر فلزات یک گزینه است. به ویژه آبکاری نیکل مقاومت بسیار خوبی در برابر خوردگی و سطح صاف ایجاد می کند و در برخی از برنامه های مخابراتی و الکترونیک نظامی استفاده می شود.
مزایای سینک های حرارتی ریخته گری دایکاست
ریخته گری دایکست مجموعه ای از مزیت ها را ارائه می دهد که آن را به مسیر تولید ترجیحی برای هیت سینک در بسیاری از زمینه های کاربردی تبدیل می کند:
- هندسه سه بعدی پیچیده: ریخته گری می تواند آرایه های باله ای با جهت گیری های مختلف، ویژگی های نصب یکپارچه، کانال ها و باس ها را در یک عملیات واحد تولید کند - هندسه هایی که با هر روش دیگری غیرممکن یا بسیار گران هستند.
- نرخ تولید بالا: ماشینهای ریختهگری با اتاق سرد میتوانند برای اندازههای معمولی سینک حرارتی، زمانهای چرخهای بین یک تا سه دقیقه در هر شات را به دست آورند، که پس از ایجاد ابزار، توان عملیاتی بسیار بالایی را ممکن میسازد. این امر باعث میشود که ریختهگری برای حجمهای بزرگ تولید بسیار رقابتی باشد.
- سازگاری ابعادی عالی: همه قطعات ریخته گری از یک قالب معین از نظر ابعاد بسیار نزدیک هستند، که برای مونتاژ الکترونیکی که در آن سینک های حرارتی باید دقیقاً با بسته های قطعات استاندارد و محفظه ها جفت شوند، مهم است.
- یکپارچگی ساختاری: سینک های حرارتی دایکاست از نظر مکانیکی مقاوم هستند و قادر به مقاومت در برابر لرزش، ضربه و بارهای مکانیکی وارد شده در هنگام مونتاژ هستند. این باعث می شود که آنها به ویژه در محیط های خودرویی و صنعتی ارزشمند باشند.
- تولید به شکل نزدیک به شبکه: بخش ریختهگری شده هندسه نهایی خود را نزدیک میکند و میزان ماشینکاری ثانویه و ضایعات مواد را در مقایسه با ماشینکاری هیت سینک از بیلت جامد کاهش میدهد.
- ادغام چندین عملکرد: براکتهای نصب، ویژگیهای مدیریت کابل، دیوارههای محفظه، و پرههای هیت سینک همگی میتوانند در یک قسمت ریختهگری واحد ترکیب شوند و تعداد اجزای جداگانه، عملیات مونتاژ و اتصالات رابط حرارتی بالقوه را در محصول نهایی کاهش دهند.
محدودیت ها و چالش های هیت سینک های ریخته گری دایکاست
علیرغم نقاط قوت، ریخته گری قالب راه حل بهینه در هر شرایطی نیست. مهندسان باید از محدودیت های اصلی آن آگاه باشند:
- هزینه ابزار بالا: قالب های فولادی برای ریخته گری آلومینیوم گران هستند - معمولاً بسته به پیچیدگی از چند هزار تا ده ها هزار پوند متغیر است - که باعث می شود ریخته گری برای تولیدات کوچک غیراقتصادی باشد. نقطه سربه سر در برابر ماشینکاری از فرآیندهای جامد یا سایر فرآیندها به پیچیدگی و حجم قطعه بستگی دارد، اما ریخته گری به طور کلی بیش از چند هزار قطعه در سال جذاب می شود.
- تخلخل: ریخته گری فشار بالا می تواند هوا را در حفره قالب به دام بیاندازد که منجر به ایجاد تخلخل در داخل قالب می شود. این امر به ویژه برای هیت سینک هایی که در معرض فشار قرار می گیرند (مانند طراحی صفحات سرد با مایع خنک شونده) یا برای قطعاتی که پس از ریخته گری نیاز به عملیات حرارتی دارند مشکل ساز است. ریخته گری نیمه جامد و ریخته گری به کمک خلاء انواع فرآیندی هستند که به طور قابل توجهی تخلخل را با هزینه اضافی کاهش می دهند.
- هدایت حرارتی کمتر نسبت به سایر اشکال آلومینیومی: همانطور که در بالا ذکر شد، آلیاژهای غنی از سیلیکون که به ریخته گری آلومینیوم سیالیت عالی آن را می دهند، هدایت حرارتی را نسبت به آلیاژهای فرفورژه یا آلیاژهای ریخته گری سیلیکونی کمتر کاهش می دهند. برای کاربردهایی با نیازهای حرارتی شدید، این ممکن است یک عامل محدود کننده باشد.
- محدودیت های نسبت ابعاد باله: پر کردن باله های بسیار نازک و بسیار بلند با ریخته گری فشار بالا دشوار است. اگر برنامه به چگالی باله یا نسبت ابعاد بسیار بالایی فراتر از آن چیزی که دایکاست می تواند به طور قابل اعتماد به دست آورد نیاز دارد، هیت سینک های باله ای یا با باند شده ممکن است مناسب تر باشند.
- تغییرات طراحی پرهزینه است: اصلاح قالب پس از تولید گران است. برخلاف هیت سینک های اکسترود شده - که در آن یک قالب اکستروژن جدید نسبتاً ارزان است - تغییر طراحی یک هیت سینک دایکاست ممکن است نیاز به کار مجدد قابل توجه یا یک قالب جدید داشته باشد.
ریخته گری قالب در مقابل سایر روش های تولید هیت سینک
| روش | پیچیدگی طراحی | هدایت حرارتی | هزینه ابزار | هزینه واحد (حجم بالا) | بهترین برای |
|---|---|---|---|---|---|
| دایکستینگ | خیلی زیاد (3D) | متوسط (~96 W/m·K) | بالا | کم | اشکال پیچیده، حجم بالا، ویژگی های یکپارچه |
| اکستروژن | متوسط (نمایه دوبعدی) | خوب (~150-200 W/m·K) | کم | خیلی کم | مقاطع یکنواخت ساده، حجم متوسط |
| اسکی کردن | بالا (thin dense fins) | خیلی خوبه | متوسط | متوسط | بالا fin density, high performance, moderate volume |
| آهنگری | متوسط | عالی | متوسط–High | متوسط | بالا strength, high thermal performance |
| باله باند | خیلی بالا | عالی (copper fins) | کم–Moderate | بالا | عملکرد فوق العاده بالا، طرح های سفارشی، حجم کم |
| ماشینکاری CNC | خیلی بالا | عالی | کم (no tooling) | خیلی بالا | نمونه های اولیه، حجم بسیار کم، بالاترین دقت |
کاربردهای هیت سینک ریخته گری دایکاست
ترکیبی از آزادی هندسی، استحکام مکانیکی و راندمان تولید، سینک های حرارتی دایکاست را به راه حل انتخابی در طیف وسیعی از صنایع و دسته بندی محصولات تبدیل می کند.
روشنایی LED
چراغهای الایدی - بهویژه چراغهای صنعتی با ارتفاع بالا، چراغهای خیابانی، و چراغهای رشد باغبانی- یکی از بزرگترین و سریعترین مناطق کاربرد برای سینکهای حرارتی دایکاست هستند. هندسه دایره ای یا چند ضلعی بسیاری از آرایه های LED، همراه با نیاز به ادغام محفظه نوری، نقاط نصب، و آرایه باله در یک جزء فشرده و در نظر گرفته شده از نظر زیبایی شناختی، برای ریخته گری بسیار مناسب است. هیت سینک های ال ای دی دایکاست با طراحی خوب می توانند مقاومت حرارتی را تا 20 درصد در مقایسه با طرح های اکسترود شده مشابه کاهش دهند و به طور مستقیم دمای اتصال LED، کارایی و عمر مفید را بهبود بخشند.
الکترونیک خودرو
برقی شدن وسایل نقلیه - موتورهای الکتریکی، اینورترها، شارژرهای داخلی، سیستم های مدیریت باتری، و تجهیزات الکترونیکی پیشرفته برای کمک به راننده - به طور چشمگیری تقاضاهای مدیریت حرارتی در قطعات خودرو را افزایش داده است. هیت سینک های آلومینیومی دایکاست به طور گسترده در این کاربردها مورد استفاده قرار می گیرند زیرا آنها استحکام مکانیکی بالا (برای مقاومت در برابر ارتعاش و بارهای مکانیکی)، عملکرد حرارتی خوب، سازگاری با عملیات سطح خودرو، و توانایی یکپارچه سازی ویژگی های پیچیده نصب و آب بندی را ترکیب می کنند. اینورترهای وسایل نقلیه الکتریکی به ویژه به سینک های حرارتی ریخته گری سفارشی یا صفحات سرد به عنوان یک عنصر کلیدی ساختاری و مدیریت حرارتی متکی هستند.
زیرساخت مخابرات و شبکه
تجهیزات ایستگاه پایه، تقویت کننده های قدرت RF و سوئیچ های شبکه گرمای قابل توجهی را در محفظه های بسته بندی متراکم تولید می کنند. سینک های حرارتی دایکاست اجازه می دهد تا مدیریت حرارتی مستقیماً در محفظه تجهیزات ادغام شود و نیاز به اجزای جداکننده هیت سینک را از بین ببرد و تعداد رابط های حرارتی در مسیر گرما را کاهش دهد. هندسه های فشرده و پیچیده قابل دستیابی با ریخته گری به خوبی با محدودیت های مکانی تجهیزات مخابراتی مدرن مطابقت دارد.
الکترونیک قدرت صنعتی
درایوهای فرکانس متغیر، مبدلهای قدرت، تجهیزات جوشکاری و کنترلکنندههای موتور صنعتی، همگی به سینکهای حرارتی قوی و با عمر طولانی نیاز دارند که میتوانند در محیطهایی که ممکن است شامل ارتعاش، آلودگی و چرخه حرارتی باشد، بهطور قابل اعتمادی کار کنند. هیت سینک های دایکاست در این کاربردها اغلب ویژگی های نصب ماژول های قدرت (IGBT، تریستورها، ماسفت ها) را مستقیماً در ریخته گری ادغام می کنند، پیچیدگی مونتاژ را کاهش می دهند و از تماس قابل تکرار و مشخص بین قطعه و سینک حرارتی اطمینان می دهند.
لوازم الکترونیکی مصرفی
از کنسولهای بازی و ستاپ باکسها گرفته تا منابع تغذیه و تقویتکنندههای صوتی، محصولات الکترونیکی مصرفی از هیت سینکهای دایکاست بهره میبرند، زمانی که الزامات شکل آنها - دایرهای، L شکل، یا غیر منشوری - اکستروژن را غیرعملی میسازد. مقرون به صرفه بودن دایکاست در حجم های بالا نیز با محیط تولید انبوه لوازم الکترونیکی مصرفی مطابقت دارد.
کنترل کیفیت در تولید هیت سینک ریخته گری دایکاست
اطمینان از کیفیت ثابت در سینک های حرارتی دایکاست نیازمند کنترل سیستماتیک در مراحل مختلف فرآیند تولید است. اقدامات کلیدی کنترل کیفیت عبارتند از:
- تأیید مواد ورودی: تایید ترکیب آلیاژی هر بار مذاب با تجزیه و تحلیل طیف نگاری قبل از شروع ریخته گری.
- نظارت بر پارامترهای فرآیند: ثبت و کنترل فشار تزریق، دمای فلز، دمای قالب و زمان چرخه برای هر شات برای تشخیص انحراف فرآیند قبل از تولید قطعات معیوب.
- بازرسی ابعادی: استفاده از دستگاههای اندازهگیری مختصات (CMM) یا وسایل اندازهگیری برای تأیید ابعاد بحرانی - بهویژه نصب صافی سطح و گام بالهها - بر اساس نمونه آماری.
- تشخیص تخلخل: بازرسی اشعه ایکس یا سی تی اسکن برای کاربردهایی که تخلخل داخلی غیرقابل قبول است، مانند اجزای خنک کننده مایع بدون فشار.
- اعتبارسنجی عملکرد حرارتی: تست مقاومت حرارتی با استفاده از تنظیمات تست کالیبره شده برای تأیید اینکه سینک های حرارتی عملکرد حرارتی مشخص شده خود را قبل از عرضه به تولید برآورده می کنند.
نتیجه گیری
هیت سینک های ریخته گری دایکستینگ یک راه حل بسیار توانا و پذیرفته شده برای مدیریت حرارتی سیستم های الکترونیکی و قدرت در صنایع مختلف از لوازم الکترونیکی مصرفی و روشنایی LED گرفته تا برق رسانی خودرو و تبدیل برق صنعتی است. توانایی آنها در تولید هندسههای پیچیده سهبعدی بالهها، ادغام ویژگیهای عملکردی متعدد در یک جزء واحد، و ارائه کیفیت ثابت در حجمهای تولید بالا، مزایایی را به آنها میدهد که هیچ فرآیند تولید دیگری به طور کامل تکرار نمیکند.
تصمیم مهندسی برای تعیین یک هیت سینک ریخته گری دایکاست مستلزم متعادل کردن دقیق الزامات هدایت حرارتی، پیچیدگی هندسی، حجم تولید، سرمایه گذاری ابزار و نیازهای پرداخت سطح است. هنگامی که این عوامل در یک راستا قرار می گیرند - به ویژه زمانی که حجم تولید بالا است، هندسه پیچیده است و استحکام مکانیکی در کنار عملکرد حرارتی اهمیت دارد - ریخته گری دایکست به طور مداوم موثرترین و مقرون به صرفه ترین انتخاب است. از آنجایی که چگالی توان در الکترونیک همچنان در حال افزایش است و مدیریت حرارتی برای قابلیت اطمینان محصول حیاتی تر می شود، هیت سینک های ریخته گری قالب یک فناوری سنگ بنای جعبه ابزار مهندسان حرارتی باقی خواهند ماند.