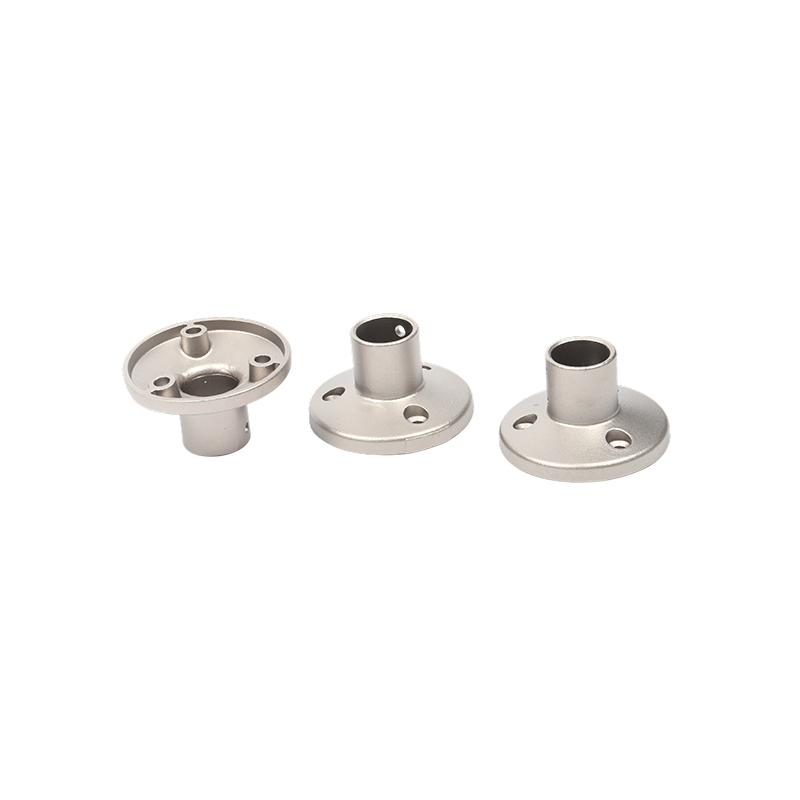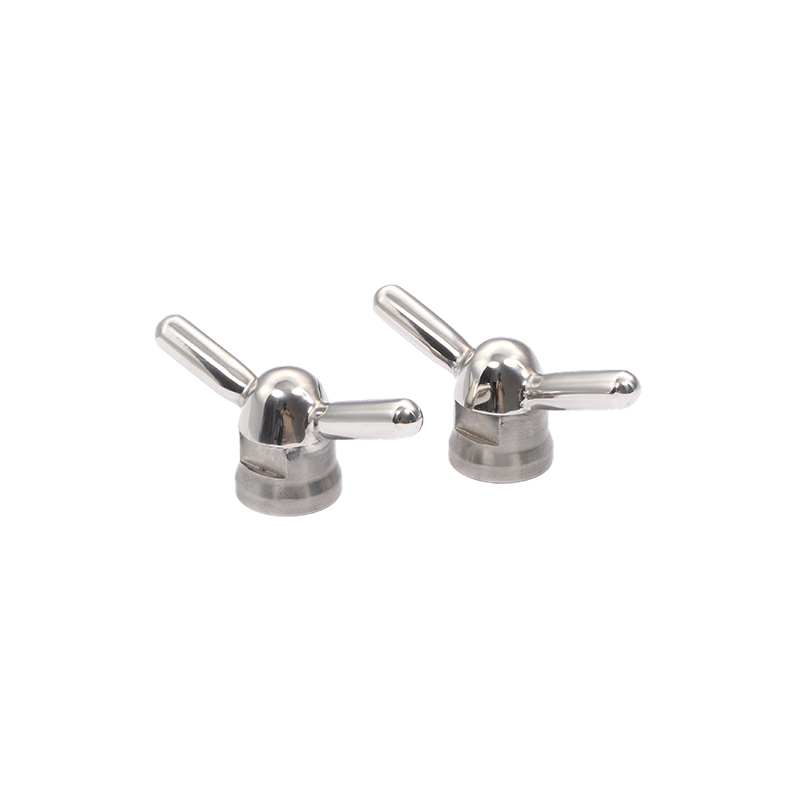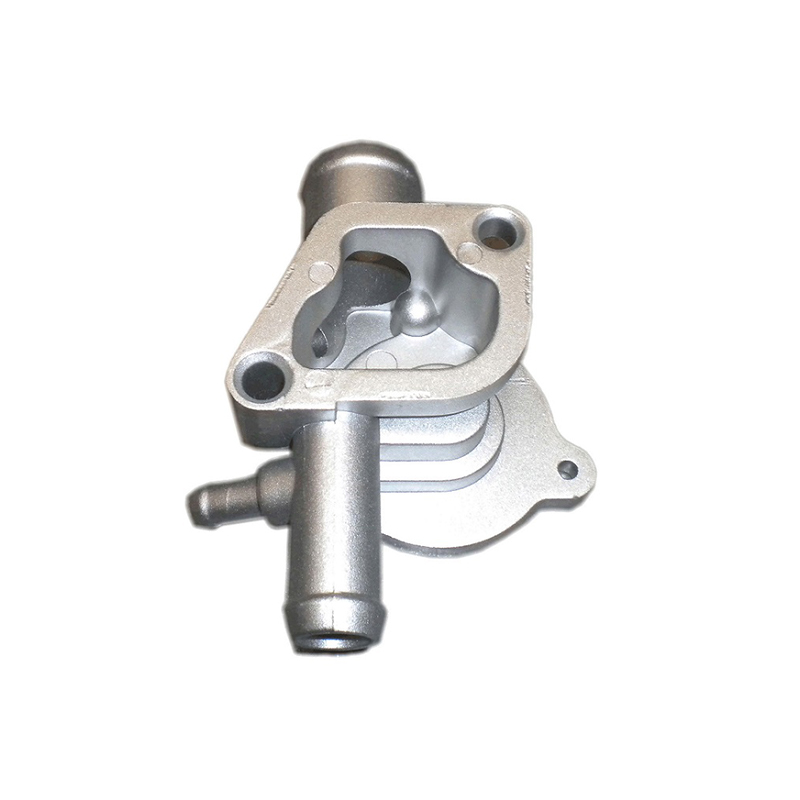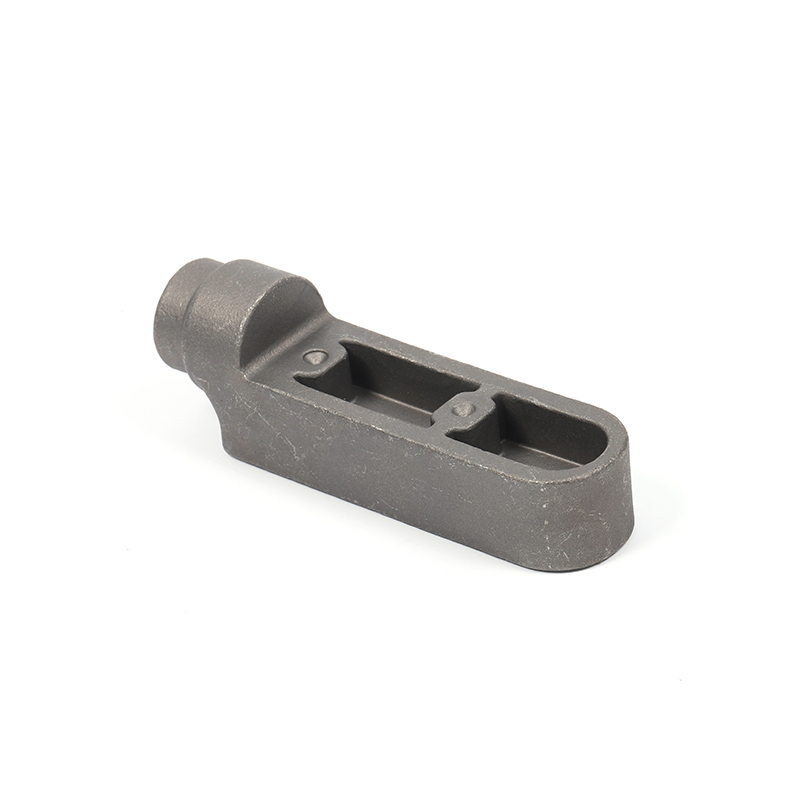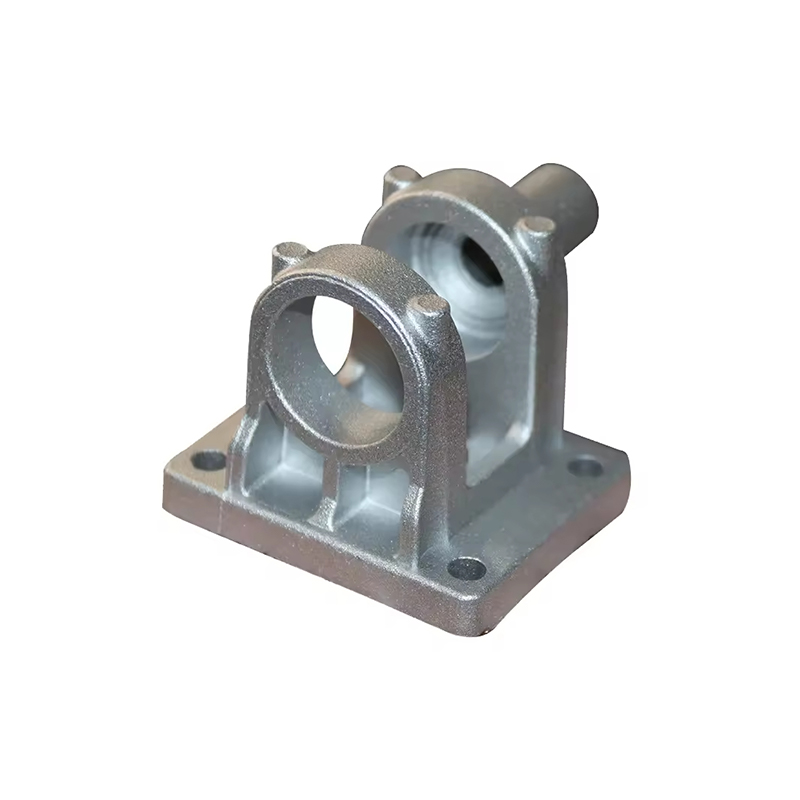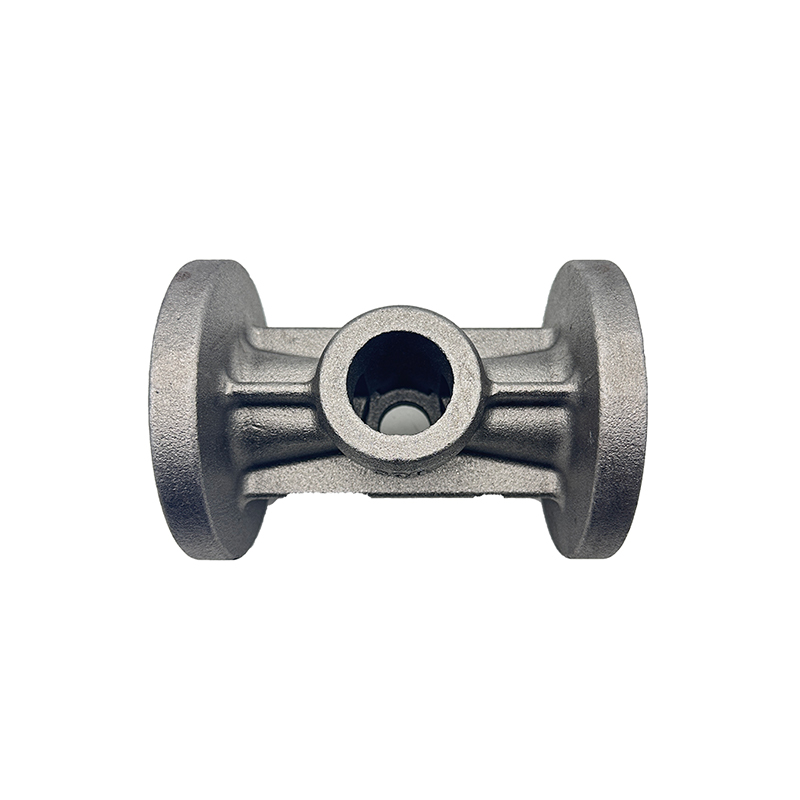
ریخته گری روی یک است روش ریخته گری فلز با فشار بالا که در آن آلیاژ روی مذاب با فشارهای معمولاً از 1000 تا 30000 psi به داخل یک حفره قالب فولادی سخت شده ("دای") وارد می شود. این آلیاژ به سرعت در داخل قالب جامد می شود و یک قطعه پایدار از نظر ابعادی و به شکل نزدیک به شبکه تولید می کند که اغلب به ماشینکاری ثانویه کمی نیاز دارد یا اصلا نیازی به ماشین کاری ندارد.
در مقایسه با سایر فلزات ریخته گری مانند آلومینیوم، منیزیم یا مس، روی ترکیب منحصر به فردی از خواص را ارائه می دهد: نقطه ذوب پایین (~420 درجه سانتیگراد / 788 درجه فارنهایت) سیالیت بالا، قابلیت ریخته گری عالی و استحکام مکانیکی عالی. این ویژگیها، روی را به انتخاب ارجح برای اجزای دیواره نازک پیچیده و قطعاتی که نیاز به جزئیات با دقت بالا دارند، تبدیل میکند.
دو پیکربندی ماشین اولیه در فرآیند ریخته گری روی : اتاق گرم دستگاه (متداول ترین برای روی) و کمتر مورد استفاده قرار می گیرد اتاق سرد دستگاه در ماشینهای محفظه داغ، مکانیسم تزریق در مخزن فلز مذاب غوطهور میشود و زمان چرخه بسیار سریع را امکانپذیر میکند - معمولاً 400 تا 900 شات در ساعت.
بررسی گام به گام فرآیند ریخته گری دای روی
فرآیند ریخته گری روی از یک توالی عملیاتی کاملاً کنترل شده پیروی می کند. هر مرحله به طور مستقیم بر دقت ابعاد، پرداخت سطح و یکپارچگی ساختاری جزء نهایی تأثیر می گذارد.
نیمه های قالب تمیز می شوند و با یک عامل رها کننده (روان کننده قالب) اسپری می شوند. این کار از چسبندگی جلوگیری می کند، شیب حرارتی را کنترل می کند و عمر قالب را افزایش می دهد.
قالب پوشش و قالب اجکتور به صورت هیدرولیکی بسته شده و تحت نیروی گیره بالا قفل می شوند - به اندازه کافی برای مقاومت در برابر فشار تزریق در طول پر شدن.
روی مذاب در دمای 450-430 درجه سانتیگراد از طریق گردن غاز و نازل (محفظه داغ) با سرعت و فشار دقیق کنترل شده به داخل حفره قالب تزریق می شود.
آلیاژ در عرض میلی ثانیه تا ثانیه منجمد می شود. دمای قالب، کانال های خنک کننده و ترکیب آلیاژ بر نرخ انجماد و ریزساختار حاکم است.
پس از جامد شدن، قالب باز می شود و پین های اجکتور، ریخته گری را از حفره قالب خارج می کنند. طراحی مناسب اجکتور از اعوجاج ویژگی های نازک جلوگیری می کند.
گیتها، رانرها و فلاشها بریده میشوند (اغلب توسط قالبهای تریم خودکار). پس از پردازش ممکن است شامل شات بلاست، آبکاری، پوشش پودری یا ماشینکاری CNC باشد.
کل چرخه - از تزریق تا تخلیه - معمولا طول می کشد 5 تا 40 ثانیه بسته به پیچیدگی قطعه و ضخامت دیواره. این زمان چرخه سریع یکی از مزایای اقتصادی اولیه فرآیند ریخته گری روی است.
آلیاژهای متداول روی مورد استفاده در ریخته گری
انتخاب آلیاژ روی به شدت بر خواص مکانیکی، مقاومت در برابر خوردگی و پایداری ابعادی قطعه ریختهگری تأثیر میگذارد. خانواده ZAMAK (مخفف از کلمات آلمانی برای فلزات تشکیل دهنده آن: روی، آلومینیوم، منیزیم، مس) پرکاربردترین گروه آلیاژهای ریخته گری روی در سراسر جهان است.
| آلیاژ | Al % | مس % | Mg % | استحکام کششی | ویژگی های کلیدی |
|---|---|---|---|---|---|
| ZAMAK 2 (آلیاژ 2) | 4.0 | 3.0 | 0.04 | ~ 359 مگاپاسکال | بالاترین استحکام و سختی خانواده زماک؛ مقاومت در برابر خزش خوب |
| زمک 3 (آلیاژ 3) | 4.0 | 0.10 | 0.04 | ~ 283 مگاپاسکال | پرکاربردترین؛ خواص ریخته گری عالی؛ ثبات ابعادی |
| زمک 5 (آلیاژ 5) | 4.0 | 1.0 | 0.04 | ~ 328 مگاپاسکال | استحکام بالاتر از #3. مقاومت در برابر خزش بهتر؛ رایج در اروپا |
| ZAMAK 7 (آلیاژ 7) | 4.0 | 0.01 | 0.005 | ~ 283 مگاپاسکال | اصلاح شده شماره 3 با منیزیم کمتر. سیالیت برتر؛ دیوارهای نازک تر ممکن است |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~ 374 مگاپاسکال | آلومینیوم بالاتر؛ ریخته گری محفظه گرم؛ خواص باربری خوب |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 مگاپاسکال | بالاترین استحکام آلیاژ روی؛ سبک وزن؛ فقط گرانش/ محفظه سرد |
ZAMAK 3 به دلیل توازن استثنایی ریخته گری، خواص مکانیکی و مقرون به صرفه بودن، تقریباً 70 درصد کل قالب های ریخته گری روی تولید شده در آمریکای شمالی را تشکیل می دهد. هنگامی که استحکام بالاتری بدون کاهش دقت ابعاد مورد نیاز است، ZAMAK 5 ارتقای معمولی است.
مزایای ریخته گری روی
فرآیند ریخته گری روی ترکیبی قانع کننده از مزایایی را ارائه می دهد که تعداد کمی از روش های تولید جایگزین می توانند به طور همزمان با آنها مطابقت داشته باشند. درک این مزایا به مهندسان و متخصصان تدارکات کمک می کند تا تصمیمات آگاهانه ای برای انتخاب مواد بگیرند
ریخته گری روی به طور معمول به تحمل 0.025 ± میلی متر در ویژگی های حیاتی می رسد و عملیات ماشینکاری ثانویه پرهزینه را کاهش می دهد یا حذف می کند.
ماشینهای ریختهگری روی محفظه داغ میتوانند صدها عکس در ساعت تولید کنند و از تولید با حجم بالا با هزینههای واحد کمتر نسبت به بسیاری از فرآیندهای رقیب پشتیبانی کنند.
سیالیت بالای روی مذاب باعث می شود دیواره های نازک (به نازکی 0.3 میلی متر)، زیر برش ها، رزوه ها و گذرگاه های داخلی پیچیده در یک عملیات ریخته گری پر شود.
قالب های فولادی مورد استفاده در ریخته گری روی به طور قابل توجهی بیشتر از نمونه های آلومینیومی دوام می آورند - اغلب بیش از 1,000,000 شات - و هزینه ابزار مستهلک شده برای هر قطعه را کاهش می دهد.
سطوح روی ریختهگری شده برای آبکاری مستقیم، رنگآمیزی یا پوشش پودری بدون آمادهسازی سطح گسترده به اندازه کافی صاف هستند و هزینههای تکمیل را کاهش میدهند.
روی به طور طبیعی یک پتینه محافظ را تشکیل می دهد و قالب های ریخته گری روی به شدت پذیرای پوشش های آبکاری، آنودایز و تبدیل کرومات برای محافظت بیشتر هستند.
کاربردهای صنعتی ریخته گری روی
تطبیق پذیری فرآیند ریخته گری روی، آن را در طیف گسترده ای از صنایع ضروری کرده است. از لوازم الکترونیکی مصرفی گرفته تا قطعات سنگین خودرو، قطعات ریخته گری روی هر جا که دقت، استحکام و کیفیت آرایشی بالا با نیاز به تولید با حجم بالا مقرون به صرفه باشد یافت می شود.
صنایع عمده مصرف نهایی
در صنعت خودروسازی ریخته گری روی در کاربراتورها، اجزای سیستم سوخت، دستگیره درها، مکانیسم های کمربند ایمنی، قطعات ستون فرمان، و به طور فزاینده ای در قطعات خودروهای الکتریکی (EV) که نیاز به محافظ الکترومغناطیسی دارند، ظاهر می شوند. توانایی ادغام چندین عملکرد در یک ریخته گری واحد، مراحل مونتاژ و وزن را در سیستم های خودرو کاهش می دهد.
را لوازم الکترونیکی مصرفی این بخش به شدت به ریخته گری روی برای لولاهای لپ تاپ، بدنه دوربین، محفظه کانکتور و هیت سینک متکی است، جایی که ترکیبی از قابلیت محافظ EMI، هدایت حرارتی و کنترل ابعادی دقیق برای عملکرد محصول بسیار مهم است.
ملاحظات کلیدی طراحی برای ریخته گری روی
ریخته گری موفق روی با دایکاست شروع می شود طراحی برای قابلیت ساخت (DFM) . مهندسانی که محدودیتها و قابلیتهای فرآیند را در مراحل اولیه طراحی درک میکنند، به کیفیت بهتر قطعه، هزینههای ابزار کمتر و زمان سریعتری برای عرضه به بازار دست مییابند.
ضخامت دیوار
ضخامت یکنواخت دیوار باعث انجماد یکنواخت شده و عیوب انقباض را به حداقل می رساند. ضخامت نامی دیواره توصیه شده برای ریخته گری روی می باشد 1.0-3.5 میلی متر اگرچه دیوارهایی به نازکی 0.3 میلی متر با ZAMAK 7 قابل دستیابی هستند. از تغییرات ناگهانی در ضخامت مقطع باید اجتناب شود یا با کاهش تدریجی تغییر شکل داد.
زوایای پیش نویس
زوایای پیش نویس از 0.5 درجه تا 2 درجه در سطوح موازی با جهت خط جدایی اجازه خروج تمیز بدون ایجاد اعوجاج در قطعه را می دهد. دیوارهای داخلی و جیب های عمیق برای جبران انقباض فلز بر روی هسته ها، به زوایای کشش بزرگتری نیاز دارند.
دنده و رئیس
دنده ها باید 50 تا 70 درصد ضخامت دیواره مجاور باشند و به گونه ای قرار گیرند که بدون ایجاد سینک یا تخلخل سفت شوند. باسها (ویژگیهای استوانهای برجسته برای اتصال دهندهها) باید دارای پینهای هستهای برای کنترل قوام دیواره باشند و برای استحکام توسط گیرههایی پشتیبانی شوند.
Undercuts & Side Actions
آندرکات ها به اقدامات جانبی (هسته های کشویی) در قالب نیاز دارند که پیچیدگی و هزینه ابزار را اضافه می کند. در جایی که طراحی اجازه می دهد، تبدیل لایه های زیرین خارجی به ویژگی های معادل قابل دستیابی بدون اقدامات جانبی به طور قابل توجهی هزینه قالب را کاهش می دهد و قابلیت اطمینان تولید را بهبود می بخشد.
تحمل ها و انقباض ها
ZAMAK 3 دارای انقباض خطی تقریباً 1.17٪ است. طراحان قالب با پوسته ریزی مناسب حفره را جبران می کنند. تحمل عمومی 0.076 ± میلی متر در هر 25 میلی متر ابعاد در تولید قابل دستیابی است. ویژگی های حیاتی را می توان تا 0.025 ± میلی متر با دریچه و کنترل فرآیند مناسب نگه داشت.
عیوب متداول و کنترل کیفیت در ریخته گری روی
حتی با وجود مزایای ذاتی روی به عنوان یک فلز ریختهگری، تنوع فرآیند میتواند نقصهایی را ایجاد کند که یکپارچگی یا ظاهر قطعه را به خطر میاندازد. درک علل ریشه ای عیوب رایج، مهندسان فرآیند را قادر می سازد تا اقدامات پیشگیرانه را اجرا کنند و کیفیت خروجی ثابت را حفظ کنند.
- تخلخل حفره های گاز یا انقباض در داخل ریخته گری. ناشی از هوای محبوس، سرعت تزریق بیش از حد، یا تهویه ناکافی است. با بهینه سازی طراحی گیت/رانر، افزودن کمک خلاء، یا تنظیم پارامترهای تزریق برطرف می شود.
- تعطیلات سرد خطوط درز قابل مشاهده که در آن دو جبهه جریان فلزی بدون ذوب کامل به هم می رسند. نتیجه دمای ناکافی فلز، تزریق کند، یا محل نامناسب دروازه است. با افزایش دمای فلز یا طراحی مجدد سیستم دروازه اصلاح می شود.
- فلش باله های نازک فلزی در خط جدایی یا اطراف پین های اجکتور. ناشی از قالب های فرسوده، نیروی گیره ناکافی، یا فشار بیش از حد تزریق است. به نگهداری قالب، تنظیم نیروی گیره یا تنظیم پارامتر تزریق نیاز دارد.
- میسرون پر نشدن کامل حفره قالب. معمولاً به دلیل دمای پایین فلز، فشار تزریق ناکافی، یا دیواره های نازکی که قبل از پر شدن حفره منجمد می شوند. از طریق تنظیم دما و طراحی مجدد دروازه پرداخته شده است.
- انقباض بین دندریتی تخلخل زیرسطحی در مرکز مقاطع ضخیم به دلیل انقباض انجماد. از طریق طراحی یکنواخت دیوار، فشار تشدید و خنک کننده مناسب قالب به حداقل می رسد.
- تاول زدن حباب های سطحی که پس از آبکاری یا رنگ آمیزی ظاهر می شوند، ناشی از تخلخل زیرسطحی است که در اثر گرما منبسط می شود. با کنترل تخلخل در مرحله ریخته گری از طریق بهینه سازی فرآیند جلوگیری می شود.
عملیات ریخته گری مدرن روی از یک رویکرد مدیریت کیفیت جامع ترکیبی استفاده می کند کنترل فرآیند آماری (SPC) ، بازرسی اشعه ایکس، تأیید ابعاد CMM و سیستم های بینایی خودکار برای شناسایی و رفع نقص در زمان واقعی.
پایداری و فرآیند ریخته گری روی
از آنجایی که صنایع تولیدی با فشار فزاینده ای برای کاهش اثرات زیست محیطی مواجه هستند، فرآیند ریخته گری روی مزایای پایداری ذاتی را ارائه می دهد که شایسته شناسایی است. روی یکی از بازیافتترین فلزات روی زمین است و ماهیت حلقه بسته ریختهگری، ضایعات مواد را به حداقل میرساند.
را دمای ذوب پایین تر آلیاژهای روی مستقیماً به مصرف انرژی کمتر به ازای هر کیلوگرم فلز ریختهگری شده در مقایسه با آلیاژهای آلومینیوم یا مس منجر میشود. طول عمر قالب نیز طولانی تر است و مصرف فولاد ابزار پرانرژی را در طول عمر تولید یک قطعه کاهش می دهد.
علاوه بر این، توانایی تولید اجزای نزدیک به شبکه با حداقل ماشینکاری پس از ماشین، تولید swarf و انرژی مرتبط با عملیات ثانویه را کاهش می دهد. از آنجایی که سازندگان به دنبال صدور گواهینامه زیست محیطی ISO 14001 و اهداف کاهش ردپای کربن هستند، مشخصات اقتصاد دایره ای ذاتی ریخته گری روی به یک معیار انتخاب مهم تبدیل می شود.
روندهای آینده در فناوری ریخته گری روی
را zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Thixomolding از روی
فرآیندهای Thixocasting روی را در حالت نیمه جامد و تیکسوتروپیک تزریق میکنند که باعث کاهش تخلخل و بهبود خواص مکانیکی در مقایسه با تزریق کاملاً مایع معمولی میشود. اگرچه اجزای روی پیچیده تر، تیکسومولد شده می توانند به خواص مواد فرفورژه در کاربردهای حیاتی نزدیک شوند.
شبیه سازی یکپارچه و کنترل فرآیند هوش مصنوعی
ابزارهای شبیهسازی پرکننده قالب پیشرفته (مانند MAGMASOFT و Flow-3D) اکنون به طور معمول برای بهینهسازی طراحی گیت و دونده، پیشبینی انقباض و شناسایی نقاط داغ قبل از برش فولاد استفاده میشوند. به طور فزاینده، الگوریتم های یادگیری ماشینی برای تنظیم پویا پارامترهای فرآیند بر اساس دادههای حسگر، کاهش نرخ ضایعات و بهبود سازگاری فرآیند بر روی ماشینهای ریختهگری قالب مستقر میشوند.
ریخته گری چند ماده و درج
را zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
مینیاتورسازی و ریخته گری میکرو
پیشرفت در تولید قالب و کنترل تزریق را فعال کرده است ریخته گری میکرو از اجزای روی با وزن کمتر از 1 گرم با ویژگی های اندازه گیری شده در صدم میلی متر. کاربردها در میکروالکترونیک، دستگاههای پزشکی و ابزار دقیق به گسترش مرزهای آنچه ریختهگری روی میتواند دست یابد، ادامه میدهد.
را zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of دقت ابعادی بالا، پرداخت سطح عالی، زمان چرخه سریع، طول عمر طولانی، انعطافپذیری طراحی و قابلیت بازیافت ذاتی ریخته گری روی را به عنوان سنگ بنای بادوام در ساخت فلزات دقیق قرار می دهد.
چه انتخاب ZAMAK 3 برای محفظه لوازم الکترونیکی مصرفی با حجم بالا، ZAMAK 5 برای یک براکت ساختاری خودرو، یا ZA-27 برای یک جزء یاتاقان با استحکام بالا، فرآیند ریخته گری روی مسیری برای قطعات فلزی پیچیده و با کیفیت بالا با هزینه و سطح عملکردی ارائه می دهد که جایگزین ها برای مطابقت با آن تلاش می کنند. برای مهندسانی که مایل به درگیر شدن با این فرآیند در اوایل چرخه طراحی هستند، ریخته گری روی همچنان به باز کردن امکانات جدید در نوآوری محصول ادامه می دهد.