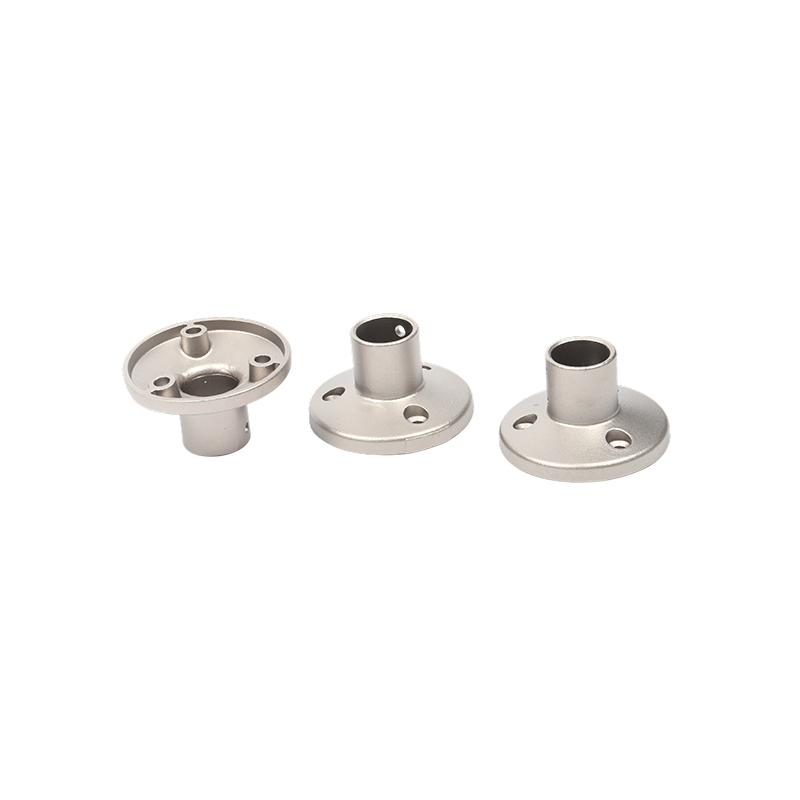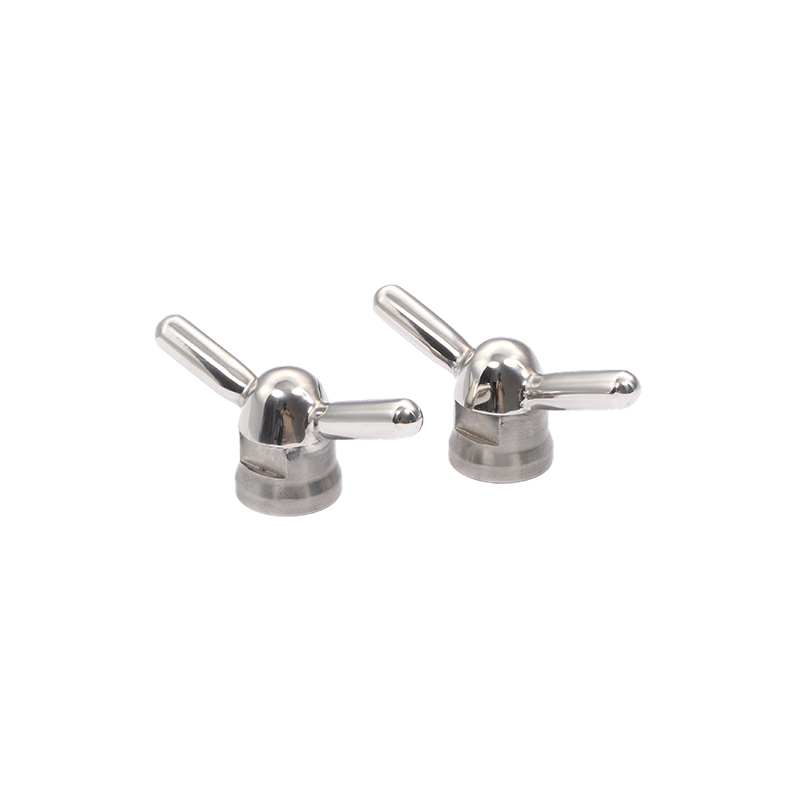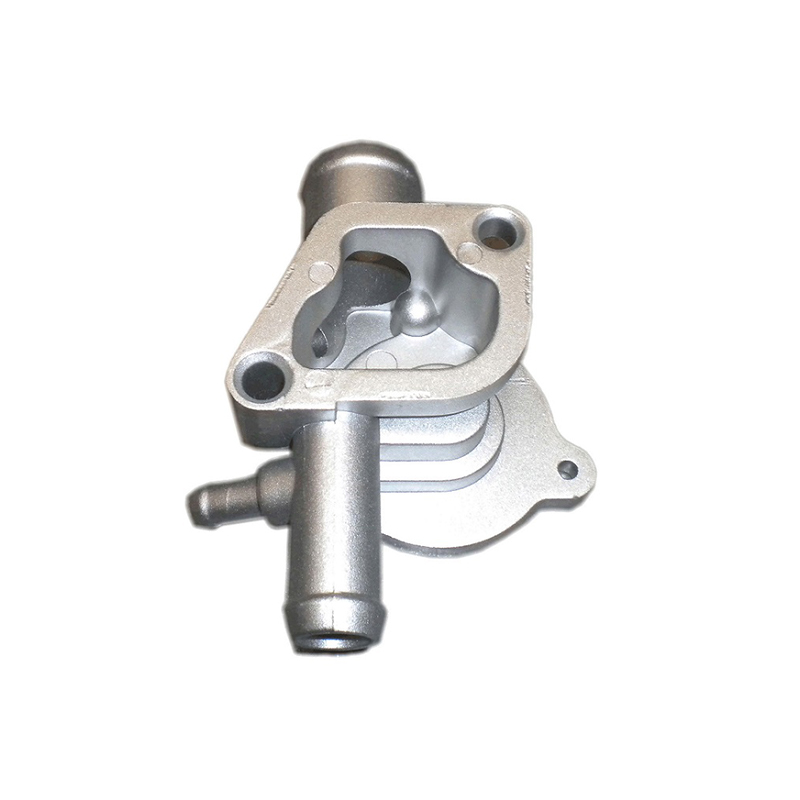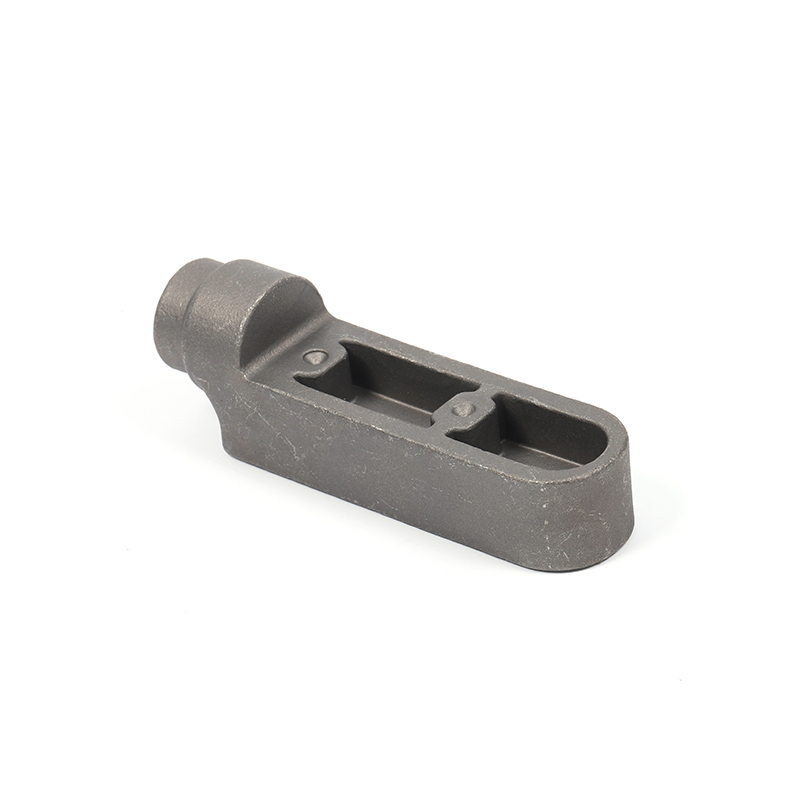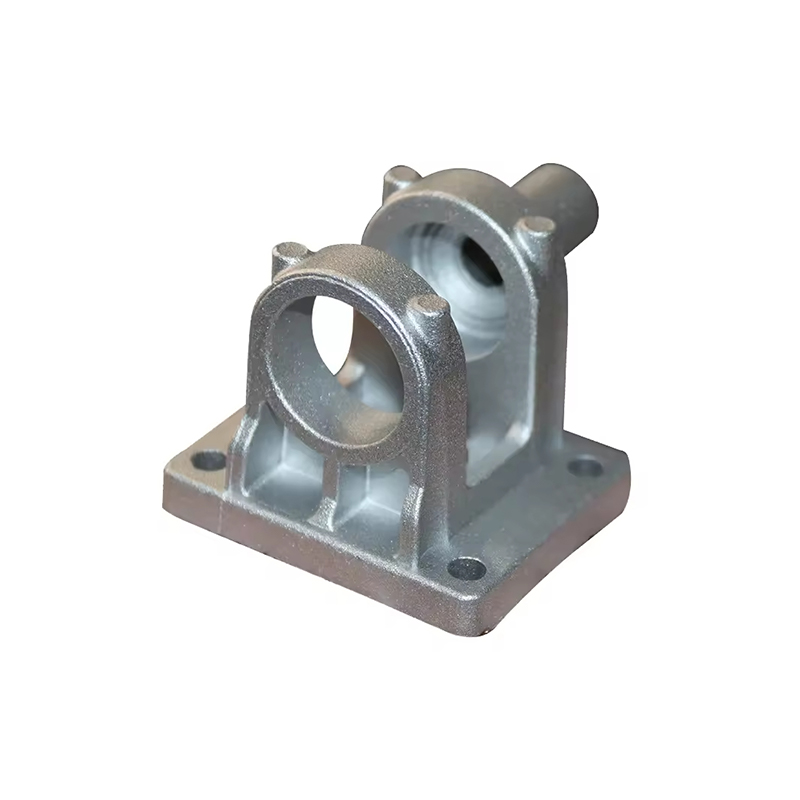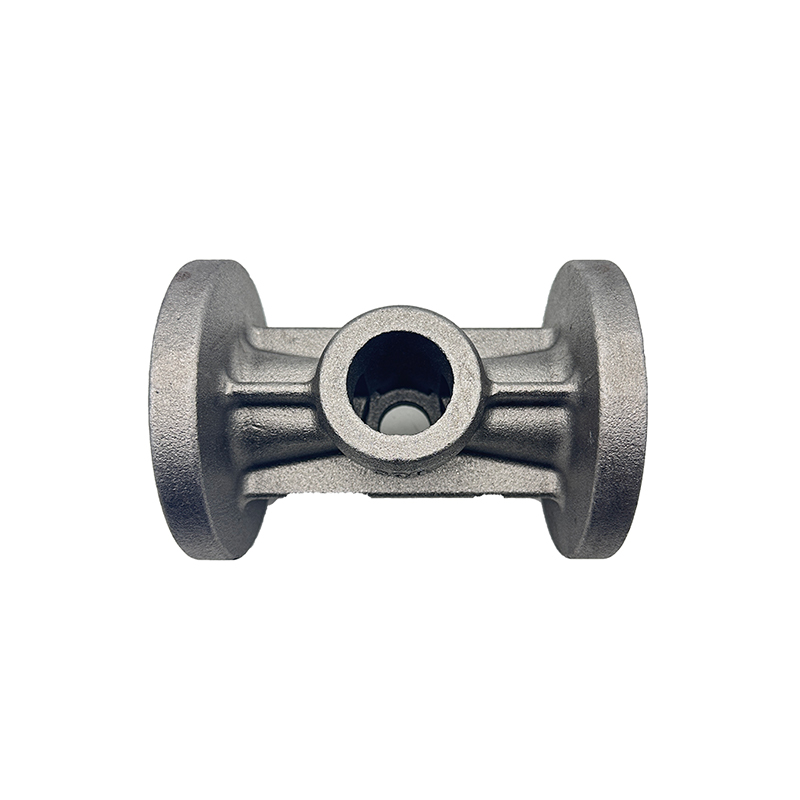
را قطعه ریخته گری دقیق فرآیند به دنبالهای از مراحل ساخت اطلاق میشود که فلز مذاب را به اجزایی با تحملهای ابعادی محکم و پرداختهای سطحی تصفیهشده تبدیل میکند، که معمولاً شامل ایجاد الگو، شکلگیری قالب یا پوسته، عملیات ریختن کنترلشده، خنکسازی و تکمیل میشود. این روش زمانی انتخاب میشود که قطعهای دارای هندسه پیچیده، دیوارههای نازک، یا گذرگاههای داخلی پیچیده باشد که ماشینکاری از استوک جامد دشوار یا پرهزینه باشد. در مقایسه با ریختهگری شن و ماسه معمولی، ریختهگری دقیق مقدار ماشینکاری ثانویه مورد نیاز را کاهش میدهد، که ضایعات مواد را کاهش میدهد و زمان کلی تولید بسیاری از اجزای فلزی مورد استفاده در تجهیزات مکانیکی، پزشکی و حملونقل را کوتاه میکند. تلورانس هایی در محدوده چند صدم میلی متر در هر سانتی متر بعد بسته به هندسه قطعه و رفتار انقباض آلیاژ معمولاً قابل دستیابی هستند.
مراحل اصلی فرآیند ریخته گری دقیق
فرآیند ریختهگری دقیق معمولاً با الگوسازی آغاز میشود، جایی که مدلی از جزء مورد نظر بسته به حجم تولید و پیچیدگی مورد نیاز از موم، پلاستیک یا ابزار فلزی تولید میشود. دقت الگو در این مرحله اهمیت زیادی دارد، زیرا هر گونه انحراف در الگو به هر مرحله بعدی منتقل می شود. پس از آماده شدن الگو، برای ساختن یک حفره قالب، یا از طریق یک پوسته سرامیکی ساخته شده در چندین لایه فرو رفته یا یک قالب فلزی قابل استفاده مجدد، که باید شکل خود را تحت گرما و فشار فلز مذاب بدون ترک یا اعوجاج حفظ کند، استفاده میشود.
را pouring stage follows, where metal is heated past its melting point and introduced into the cavity through carefully designed gates and risers that control flow direction and reduce turbulence, since uneven flow can trap air pockets or create shrinkage defects. Pouring temperature is monitored closely, because metal that is too cool may solidify before filling thin sections, while metal that is too hot can react with the mold surface or increase grain coarsening. Some operations use vacuum assistance or controlled atmosphere pouring to reduce gas entrapment in alloys that are sensitive to oxidation.
پس از ریختن، فلز اجازه داده می شود تا با سرعت کنترل شده خنک شود، زیرا سرعت خنک سازی مستقیماً بر ساختار دانه و تنش داخلی در قسمت نهایی تأثیر می گذارد. خنکسازی سریع یا ناهموار میتواند باعث تاب برداشتن یا ترکخوردگی شود، بنابراین بسیاری از تأسیسات از اتاقهای خنککننده کنترلشده با دما یا مناطق خنککننده مرحلهای برای مدیریت این مرحله استفاده میکنند، گاهی اوقات در طول چندین ساعت برای بخشهای ضخیمتر. پس از جامد شدن، قالب از طریق تکان دادن یا شکستن پوسته از قالب یا پوسته خود خارج می شود و سیستم دروازه معمولاً با اره یا برش ساینده بریده می شود. سپس عملیات تکمیلی مانند سنگ زنی، سندبلاست، شات پینینگ، عملیات حرارتی و گاهی اوقات ماشینکاری سبک انجام می شود تا قطعه به ابعاد و وضعیت سطح نهایی خود برسد.
مراحل کلیدی فرآیند
- الگوسازی از موم، پلاستیک یا ابزار فلزی
- شکل گیری قالب یا پوسته سرامیکی در اطراف الگو
- ریزش کنترل شده از میان دروازه ها و رایزرهای مهندسی شده
- خنک سازی مرحله ای و به دنبال آن عملیات تکمیل
ملاحظات طراحی قالب و پوسته
را design of the mold or shell has a strong influence on how well a casting reproduces the intended geometry. Wall thickness transitions need to be gradual rather than abrupt, since sudden changes in section size can create hot spots where metal cools more slowly than surrounding areas, leading to shrinkage porosity. Gate placement is chosen so that metal fills the thinnest or most detailed sections first, reducing the chance of incomplete filling before the metal begins to solidify.
رایزر و دریچه قرارگیری
رایزرها به عنوان مخازن فلز مذاب عمل می کنند که در حین سرد شدن، ریخته گری را تغذیه می کند و به جلوگیری از حفره های داخلی در نزدیکی بخش های ضخیم تر کمک می کند. دریچهها به گازهای به دام افتاده اجازه میدهند از حفره قالب خارج شوند، زیرا فلز آن را پر میکند، که احتمال لکههای سطحی یا تخلخل گاز را کاهش میدهد. هر دو ویژگی بر اساس شبیهسازی یا تجربه تولید قبلی قرار میگیرند، و محل قرارگیری آنها اغلب پس از اینکه ریختهگریهای آزمایشی اولیه نشان میدهند کجای عیوب شکل میگیرند، تنظیم میشوند.
انتخاب مواد و تاثیر آن بر کیفیت ریخته گری
را choice of metal alloy has a direct influence on how a precision casting part behaves during pouring and afterward in service. Carbon steel and alloy steel are common choices for parts that need moderate strength and toughness, while stainless steel is often selected for components exposed to moisture or chemicals due to its resistance to corrosion. Aluminum alloys are used when weight reduction matters, such as in transportation or portable equipment housings, since aluminum castings can achieve نسبت قدرت به وزن مطلوب بدون نیاز به مقاطع ضخیم آلیاژهای مبتنی بر مس، از جمله برنز و برنج، برای قطعاتی انتخاب می شوند که به هدایت حرارتی یا الکتریکی خوب یا مقاومت در برابر اصطکاک در کاربردهای یاتاقان نیاز دارند.
آلیاژهای مبتنی بر نیکل در کاربردهایی ظاهر می شوند که مقاومت در برابر دمای بالا و اکسیداسیون مهم است، مانند اجزایی که در معرض چرخه حرارتی مکرر قرار می گیرند. هر خانواده آلیاژ نرخ انقباض خاص خود را در طول انجماد دارد، معمولاً بین یک تا دو و نیم درصد حجمی بسته به ترکیب، و طراحان قالب هنگام اندازهگیری الگوی اصلی به این موضوع توجه میکنند تا قطعه نهایی پس از سرد شدن در محدوده تحمل هدف خود قرار گیرد.
ترکیب آلیاژ و عملیات حرارتی
فراتر از فلز پایه، عناصر کوچکی مانند کروم، نیکل یا مولیبدن اغلب برای تنظیم سختی، مقاومت در برابر سایش یا مقاومت در برابر دماهای بالا معرفی می شوند. پس از ریختهگری، فرآیندهای عملیات حرارتی مانند بازپخت یا کوئنچ و تمپر اغلب برای کاهش تنش داخلی و اصلاح ساختار دانه اعمال میشوند که میتواند هم خواص مکانیکی و هم عمر خستگی قطعه نهایی را بهبود بخشد. برخی از قطعات برای تثبیت ابعاد بیشتر قبل از ماشینکاری نهایی، تحت یک عملیات پیری ثانویه قرار می گیرند.
دقت ابعادی و کنترل کیفیت سطح
یکی از مشخصه های تعیین کننده ریخته گری دقیق، توانایی آن در تولید قطعاتی است که بدون اتکای زیاد به ماشینکاری، به ابعاد مورد نظر خود نزدیک می شوند. این امر از طریق طراحی دقیق قالب، دمای ریختن ثابت، و محدودیت های انقباض کنترل شده که نحوه انقباض فلز را در هنگام سرد شدن توضیح می دهد، به دست می آید. کیفیت سطح از طریق خود قالب یا مواد پوسته مدیریت میشود، زیرا سطح سرامیکی یا سرامیکی ظریفتر، بافت کمتری را به ریختهگری منتقل میکند و در نتیجه سطح صافتری ایجاد میکند که ممکن است فقط به پولیش سبک به جای سنگزنی گسترده نیاز داشته باشد. مقادیر زبری سطح در محدوده چند میکرومتر با مواد پوسته دانه ریز در مقایسه با پوشش درشتتر معمولی قالبهای شنی قابل دستیابی است.
روشهای بازرسی مورد استفاده پس از ریختهگری اغلب شامل بررسی ابعادی با تجهیزات اندازهگیری مختصات، بازرسی بصری برای عیوب سطحی و آزمایشهای غیر مخرب مانند آزمایش اشعه ایکس یا آزمایش نفوذ رنگ برای تشخیص تخلخل داخلی یا ترکهایی است که از بیرون قابل مشاهده نیستند. آزمایش اولتراسونیک گاهی اوقات برای بخش های ضخیم تر که در آن بازرسی رادیوگرافی کمتر عملی است اعمال می شود. این بررسیها به تأیید اینکه دستهای از قطعات با شرایط تحمل و کیفیت مشخص شده برای استفاده مورد نظر خود مطابقت دارند، به ویژه در برنامههایی که یک انحراف کوچک میتواند بر نحوه تناسب یا عملکرد یک قطعه در یک مجموعه بزرگتر تأثیر بگذارد، کمک میکند.
عیوب رایج و نحوه رفع آنها
تخلخل انقباض یکی از مواردی است که در قطعات ریختهگری شده با آن مواجه میشویم، و به صورت حفرههای داخلی کوچکی ظاهر میشود که وقتی یک بخش سریعتر از تغذیه فلزی که میتواند جبران کند سرد و جامد میشود، ایجاد میشود. تنظیم اندازه و محل قرارگیری رایزر، همراه با کنترل سرعت خنک کننده از طریق انتخاب مواد قالب، به کاهش این نقص کمک می کند. تخلخل گاز یک مسئله جداگانه است که ناشی از خروج گازهای محلول از فلز در حین جامد شدن است و اغلب از طریق گاززدایی مذاب قبل از ریختن یا با بهبود تخلیه قالب برطرف می شود.
عیوب سطحی مانند آخال ها، که در آن ذرات کوچک مواد قالب یا اکسید در سطح ریخته گری جاسازی می شوند، می توانند از طریق فیلتر کردن فلز مذاب هنگام ورود به قالب به حداقل برسند. تاب برداشتن ابعاد، که گاهی در حین خنکسازی یا عملیات حرارتی رخ میدهد، با پشتیبانی از بخشهای نازک در طول خنکسازی یا با تنظیم چرخه عملیات حرارتی برای کاهش گرادیانهای حرارتی در سراسر قطعه مدیریت میشود.
کاربردهای رایج و موارد استفاده
قطعات ریخته گری دقیق به دلیل توانایی آنها در ترکیب اشکال پیچیده با خواص مکانیکی قابل اعتماد در طیف گسترده ای از صنایع ظاهر می شوند. در تجهیزات مکانیکی، چرخ دنده ها، محفظه ها و بدنه سوپاپ ها اغلب به این روش تولید می شوند تا از هزینه ماشینکاری ویژگی های پیچیده داخلی بلوک های جامد جلوگیری شود. در زمینه پزشکی، ابزارهای جراحی و اجزای ایمپلنت از سطح صاف و گزینههای آلیاژ زیست سازگاری که ریختهگری دقیق میتواند ارائه دهد، بهره میبرند. سختافزارهای دریایی، مانند گیرهها، وینچها و اتصالات مورد استفاده در کنار سیستمهای طناب بافته شده نیز به قطعات ریختهگری متکی هستند که میتوانند چرخههای بارگذاری مکرر و قرار گرفتن در معرض آب شور را بدون از دست دادن شکل خود در طول زمان تحمل کنند.
تجهیزات حملونقل، از جمله براکتهای خودرو، محفظههای توربوشارژر، و اجزای موتور کوچک، اغلب از ریختهگری دقیق استفاده میکنند که یک قطعه به کانالهای خنککننده داخلی یا دیوارههای نازک نیاز دارد که دستیابی به آن از طریق آهنگری یا مهر زنی دشوار است. سختافزار هوافضا، اگرچه اغلب با ریختهگری سرمایهگذاری به دلیل قابلیت جزئیات دقیقتر همراه است، بسیاری از اصول مشابهی را به اشتراک میگذارد، زیرا هدف هر دو فرآیند کاهش وزن و حفظ قابلیت اطمینان ساختاری تحت تنش مکرر است. محفظه پمپ، بدنه شیر و اتصالات کنترل سیال مورد استفاده در سیستمهای لولهکشی صنعتی، حوزه دیگری است که ترکیب پیچیدگی داخلی و مقاومت فشار، ریختهگری را به گزینهای عملی نسبت به ساخت قطعات جوش داده شده تبدیل میکند.
کاربردهای صنعتی معمولی
- چرخ دنده ها، محفظه ها و بدنه شیرها در تجهیزات مکانیکی
- ابزار جراحی و اجزای ایمپلنت در تجهیزات پزشکی
- گیره ها، وینچ ها و اتصالات در سخت افزار دریایی
- براکت ها، محفظه ها و کانال های خنک کننده در قطعات حمل و نقل
مقایسه ریختهگری دقیق با روشهای ریختهگری مرتبط
ریختهگری دقیق گاهی در کنار ریختهگری سرمایهگذاری مورد بحث قرار میگیرد، که به عنوان ریختهگری موم گمشده نیز شناخته میشود، زیرا هدف هر دو روش کاهش نیاز به ماشینکاری گسترده پس از جامد شدن فلز است. ریختهگری سرمایهگذاری از موم یا الگوی ذوبپذیر مشابهی استفاده میکند که با مواد نسوز پوشانده میشود تا پوسته تشکیل شود، سپس قبل از ریختن فلز ذوب میشود و آن را برای قطعاتی با دیوارههای نازک یا هندسه داخلی متغیر مناسب میسازد. در مقابل، ریختهگری شن و ماسه از قالب ماسهای قابل استفاده مجدد استفاده میکند و عموماً برای قطعات بزرگتری انتخاب میشود که الزامات تحمل ابعادی کمتری دارند و هزینه تولید در هر واحد باید پایینتر بماند. ریخته گری دایکاست که به قالب فلزی دائمی و فلز مذاب تزریق شده تحت فشار متکی است، تمایل دارد برای تولید قطعات با حجم بالا با هندسه ساده تر ساخته شده از آلیاژهای با نقطه ذوب پایین تر مانند آلومینیوم یا روی مناسب باشد.
| روش ریخته گری | تحمل معمولی | پایان سطح | مورد استفاده رایج |
|---|---|---|---|
| ریخته گری دقیق | تنگ | صاف | قطعات مکانیکی پیچیده |
| ریخته گری سرمایه گذاری | خیلی تنگ | بسیار صاف | دیواره نازک، قطعات دقیق |
| ریخته گری شن و ماسه | شل | خشن | سازه های بزرگ و ساده تر |
| دایکستینگ | تنگ | صاف | اشکال ساده با حجم بالا |
انتخاب بین این روش ها معمولاً به پیچیدگی شکل قطعه، مواد مورد استفاده، شرایط سطح مورد نیاز و حجم تولید مربوط می شود. بخشی با جزئیات داخلی ظریف و نیاز به ضخامت دیواره ثابت ممکن است برای ریختهگری سرمایهگذاری مناسبتر باشد، در حالی که روش ریختهگری دقیق اغلب برای قطعاتی که نیاز به پایداری ابعادی خوبی دارند، بدون هزینه اضافی الگوی کاملاً قابل مصرف برای هر واحد تولید شده، به خوبی کار میکند. حجم تولید نیز نقشی ایفا می کند، زیرا ریخته گری دایکست با افزایش مقدار قطعات، مقرون به صرفه تر می شود، در حالی که ریخته گری دقیق یا سرمایه گذاری می تواند برای حجم های متوسط که پیچیدگی هندسی دغدغه اصلی است، عملی باقی بماند.